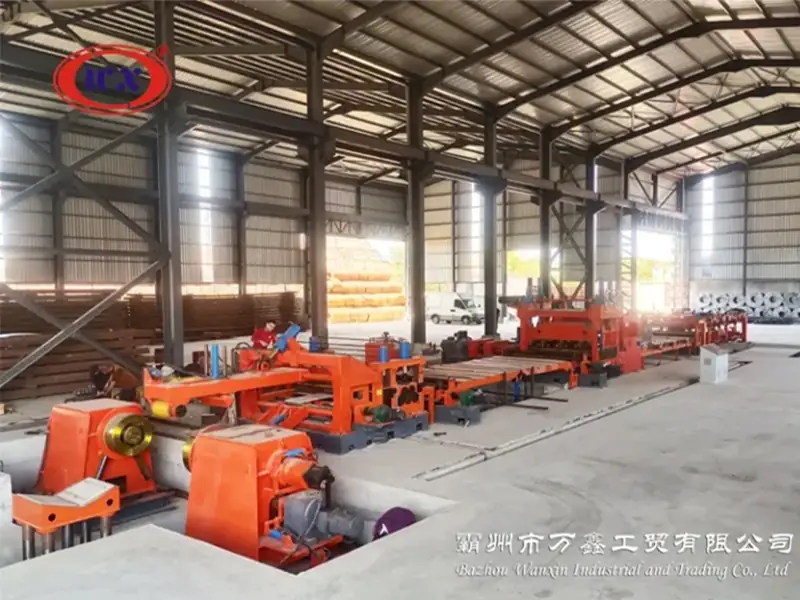
Чаму так важны выбар правільнага лініі папярочнага рэзання
Выбарлінія папярочнага рэзанняз'яўляецца важным інвестыцыйным рашэннем для перапрацоўшчыкаў сталі, паколькі правільнае абсталяванне напрамую ўплывае на эфектыўнасць вытворчасці, якасць ліста, выкарыстанне матэрыялу і эксплуатацыйныя выдаткі. Лінія, якая не адпавядае вашым патрабаванням да матэрыялаў або ўмоў вытворчасці, можа прывесці да дрэннай плоскаснасці, недакладнай рэзкі, празмернага шлюбу і нечаканым прастоям.
Незалежна ад таго, ці абнаўляеце вы існуючылінія падоўжнага рэзання сталіабо інвестуючы ў сваю першую сістэму апрацоўкі рулонаў, важна зразумець ключавыя фактары перад пакупкай. У гэтым кіраўніцтве разглядаюцца сем найважнейшых фактараў, у тым ліку сумяшчальнасць матэрыялаў, прадукцыйнасць праўкі, дакладнасць рэзкі, аўтаматызацыю, магчымасці пастаўшчыка і агульны кошт валодання, каб дапамагчы вам выбраць лінію папярочнай рэзкі, якая забяспечыць надзейную доўгатэрміновую працу.
Фактар 1:Сумяшчальнасць матэрыялаў і патрабаванні да апрацоўкі
Першым крокам пры выбары станка для падоўжнага рэзання з'яўляецца разуменне матэрыялаў, якія неабходна апрацоўваць. Абсталяванне павінна не толькі адпавядаць бягучым вытворчым патрабаванням, але і забяспечваць дастатковую магутнасць для будучага пашырэння прадукцыі.
Тыпы матэрыялаў
Розныя матэрыялы патрабуюць розных канфігурацый машын з-за адрозненняў у трываласці, адчувальнасці паверхні і характарыстык апрацоўкі.
- Гарачакатаная катушка: Патрабуе высокай здольнасці да выраўноўвання і высокай сілы рэзання з-за пракатнай акаліны і напругі матэрыялу.
- Халоднакатаная катушка: Патрабуе дакладнай падачы і дакладнага рэзання для захавання жорсткіх допускаў на памеры.
- Ацынкаваная сталь: Патрабуюцца сістэмы апрацоўкі, якія мінімізуюць пашкоджанне паверхні для абароны якасці пакрыцця.
- Нержавеючая сталь: Патрабуе цвёрдых канструкцый машын і даўгавечных кампанентаў з-за высокіх характарыстык трываласці і паклёпу.
- Алюміній: Перавагі дзякуючы не якія пакідаюць слядоў валкам і дакладнаму кантролю нацяжэння.
- Крэмніевая сталь: Для ўжывання ў электратэхніцы патрабуецца выдатная плоскаснасць і рэзанне без задзірын.
Памеры матэрыялу і механічныя ўласцівасці
Перш чым абраць машыну, вызначыце максімальную таўшчыню, шырыню паласы, вага рулона і мяжа цякучасці матэрыялу. Гэтыя фактары вызначаюць неабходную магутнасць размотвальніка, прадукцыйнасць праўкі, рэжучую здольнасць і агульную канструкцыю машыны.
Абраная лінія CTL павінна ахопліваць увесь дыяпазон апрацоўкі, а не толькі сярэднія вытворчыя патрабаванні. Адпаведнасць магутнасці абсталявання памерам і механічным уласцівасцям матэрыялу забяспечвае стабільную працу, стабільную якасць лістоў і больш працяглы тэрмін службы.
Фактар 2: Прадукцыйнасць праўкі і якасць плоскаснасці ліста
Сістэма выраўноўвання вызначае, ці можа машына падоўжнага рэзання стабільна вырабляць плоскія лісты з рулоннага матэрыялу. Паколькі розныя маркі сталі і яе таўшчыня ствараюць розныя ўзроўні рэшткавых высілкаў, магчымасць выраўноўвання з'яўляецца адным з найболей важных фактараў пры выбары лініі CTL.
Ці можа сістэма выраўноўвання зладзіцца з вашым дыяпазонам матэрыялаў?
Сталёвыя рулоны могуць утрымоўваць дэфекты, такія як краявыя хвалі, цэнтральныя спражкі ці арбалет пасля размоткі. Правільна спраектаваная сістэма выраўноўвання павінна ўхіліць гэтыя праблемы для ўсяго дыяпазону матэрыялаў, уключаючы розную таўшчыню, шырыню і мяжа цякучасці.
Пры адзнацы машыны ўлічвайце, ці зможа сістэма выраўноўвання падтрымліваць стабільную плоскаснасць падчас бесперапыннай вытворчасці і змены прадукта.
Што вам трэба ацаніць?
Ключавыя фактары ўключаюць у сябе:
- Калянасць рамы машыны
- Канструкцыя апоры які выраўноўвае валка
- Гнуткасць наладкі
- Стабільнасць плоскаснасці падчас вытворчасці
Падыходная сістэма выраўноўвання памяншае праблемы наступнай апрацоўкі, зводзіць да мінімуму дапрацоўку і паляпшае агульную якасць прадукцыі.
Фактар 3:Тэхналогія рэзкі і дакладнасць
Сістэма рэзкі напрамую ўплывае на якасць абзы, эфектыўнасць вытворчасці, даўгавечнасць абсталявання і патрабаванні да тэхнічнага абслугоўвання. У большасці ліній папярочнага рэзання выкарыстоўваюцца гідраўлічныя або механічныя сістэмы рэзання. Правільны выбар залежыць ад патрабаванняў да матэрыялу і мэт вытворчасці.
Выбар правільнай тэхналогіі рэзкі
Гідраўлічныя нажніцывыкарыстоўвайце гідраўлічныя цыліндры для стварэння сілы рэзання, забяспечваючы стабільную і пастаянную прадукцыйнасць рэзкі. Яны звычайна падыходзяць для таўсцейшых матэрыялаў і высокатрывалых сталей, паколькі забяспечваюць плыўную сілу рэзання і абарону ад перагрузак.
Механічныя нажніцы выкарыстоўваюць махавік і кривошипный механізм для дасягнення хуткіх паўтаральных цыклаў рэзання. Яны звычайна выкарыстоўваюцца для буйнасерыйнай вытворчасці больш тонкіх матэрыялаў.
| Асаблівасць | Гідраўлічныя нажніцы | Механічная машына для рэзкі |
| Сіла рэзання | Пастаянная, раўнамерная сіла на працягу ўсяго ходу рэзання. | Пікі сілы падчас цыклу запуску |
| Тыповыя прымянення | Сярэднія і цяжкія матэрыялы | Тонкамерная буйнасерыйная вытворчасць |
| Хуткасныя характарыстыкі | Рэгуляваная хуткасць рэзкі | Высокая фіксаваная працоўная хуткасць |
| Абарона ад перагрузкі | Абарона ад скіду гідраўлічнага ціску | Механічныя кампаненты могуць быць пашкоджаны пры перагрузцы. |
| Тэхнічнае абслугоўванне | Праверка гідрасістэмы і замена ўшчыльненняў. | Рэгулярная змазка і тэхнічнае абслугоўванне счаплення ці тормазы. |
Ацэніце дакладнасць рэзкі
Сучасныя станкі CTL звычайна выкарыстоўваюць сістэмы вымярэння даўжыні на базе энкодэра для сінхранізацыі падачы і рэзанні. Правільна настроеная сістэма можа забяспечыць дакладнасць даўжыні да ±1 мм пры захаванні чыстых, прастакутных беражкоў зрэзу.
Пры выбары рэжучай сістэмы длямашына для рэзкі стальной шпулькіУлічвайце тып матэрыялу, дыяпазон таўшчыні, аб'ём вытворчасці і патрабаваную дакладнасць памераў. Выбар правільнай канфігурацыі павялічвае прадукцыйнасць і адначасова змяншае выдаткі на тэхнічнае абслугоўванне і эксплуатацыю.
Фактар 4:Магчымасці сістэмы аўтаматызацыі і кіравання
Аўтаматызацыя адыгрывае важную ролю ў павышэнні эфектыўнасці вытворчасці, стабільнасці працы і агульнай прадукцыйнасці абсталявання. Пры адзнацылінія папярочнага рэзання, улічвайце не толькі механічную канструкцыю, але і тое, ці зможа сістэма кіравання спрасціць працу і падтрымаць будучую мадэрнізацыю вытворчасці.
Функцыі аўтаматызацыі, якія падвышаюць эфектыўнасць
Сучасная лінія CTL павінна складацца з сістэму кіравання PLC і сэнсарны інтэрфейс HMI, які дазваляе аператарам задаваць параметры, кантраляваць стан машыны і кіраваць вытворчымі працэсамі праз цэнтралізаваную панэль кіравання.
Такія функцыі, як сервасістэмы падачы і кіраванне рэцэптамі, дапамагаюць падвысіць дакладнасць даўжыні, скараціць час налады і звесці да мінімуму ручныя налады пры пераключэнні паміж рознымі прадуктамі.
Разумная дыягностыка і будучая інтэграцыя
Функцыі дыягностыкі дапамагаюць аператарам і сэрвісным інжынерам хутка выяўляць праблемы з абсталяваннем, скарачаючы час ухілення непаладак і мінімізуючы час прастою.
Для прадпрыемстваў, якія плануюць будучую мадэрнізацыю сістэмы аўтаматызацыі, машыны, якія падтрымліваюць прамысловыя камунікацыйныя інтэрфейсы, могуць забяспечыць прасцейшую інтэграцыю з сістэмамі кіравання вытворчасцю, платформамі выдаленага маніторынгу і галіновымі рашэннямі 4.0.
Фактар 5:Вопыт вытворцы і інжынерныя магчымасці
Станок для падоўжнага рэзання - гэта доўгатэрміновая вытворчая інвестыцыя, і інжынерна-тэхнічныя магчымасці вытворцы напрамую ўплываюць на надзейнасць абсталявання, эфектыўнасць вытворчасці і будучыя выдаткі на тэхнічнае абслугоўванне.
Пастаўшчык з шырокім вопытам апрацоўкі рулонаў разумее праблемы, звязаныя з рознымі матэрыяламі, дыяпазонамі таўшчынь, хуткасцямі вытворчасці і ўмовамі эксплуатацыі. Гэты досвед уплывае на ключавыя праектныя рашэнні, уключаючы калянасць машыны, канфігурацыю выраўноўвання, выбар рэзання, інтэграцыю аўтаматызацыі і даўгавечнасць кампанентаў.
Супрацоўніцтва з вопытным вытворцам зніжае праектныя рызыкі пры праектаванні, мантажы, пуска-наладцы і запуску вытворчасці абсталявання.
Пытанні, якія трэба задаць перад выбарам пастаўшчыка
Перш чым купляцьлінія папярочнага рэзання, паспрабуйце спытаць:
- Колькі аналагічных ліній CTL вы паставілі для супастаўных матэрыялаў і дыяпазонаў таўшчыні?
- Ці можаце вы даць тэхнічныя рэкамендацыі, заснаваныя на нашых спецыфікацыях шпулек і вытворчых патрабаваннях?
- Якія інжынерныя стандарты выкарыстоўваюцца для канструкцыі машыны, дакладнасці нівеліравання і выбару кампанентаў?
- Ці падаеце вы падтрымку пры ўстаноўцы, навучанне аператараў і тэхнічную дапамогу?
- Ці можаце вы падзяліцца досведам рэалізацыі падобных праектаў?
Ацэнка магчымасцяў завода і кантроль якасці
Вытворцы, якія валодаюць уласнымі працэсамі апрацоўкі, зборкі, тэсціравання і кантролю якасці, могуць лепш падтрымліваць узгодненасць абсталявання і надзейнасць вытворчасці.
Такія сертыфікаты, як ISO 9001 дэманструюць стандартызаваныя метады кіравання якасцю, але іх трэба ацэньваць разам з рэальным вопытам рэалізацыі праектаў, інжынернымі магчымасцямі і рэсурсамі тэхнічнай падтрымкі.
Фактар 6:Пасляпродажнае абслугоўванне і тэхнічная падтрымка
Для сартыментавага станка патрабуецца надзейная тэхнічная падтрымка на працягу ўсяго тэрміна эксплуатацыі. Эфектыўнае пасляпродажным абслугоўванне дапамагае скараціць час прастояў і забяспечвае стабільную вытворчасць.
Ўстаноўка, навучанне і ўвод у эксплуатацыю
Прафесійны нагляд за мантажом гарантуе правільнасць выраўноўвання і наладкі вытворчай лініі з самага пачатку. Навучанне аператараў дапамагае вытворчым камандам зразумець працу абсталявання, працэдуры бяспекі і асноўныя патрабаванні да тэхнічнага абслугоўвання.
Поўны працэс уводу ў эксплуатацыю павінен правяраць ключавыя фактары прадукцыйнасці, уключаючы плоскаснасць ліста, дакладнасць рэзання і функцыі бяспекі.
Наяўнасць запасных частак
Найважнейшыя кампаненты, такія як нажы для рэзкі, правільныя валкі і гідраўлічныя ўшчыльненні, павінны быць даступныя, каб звесці да мінімуму перапынкі ў вытворчасці.
Перад пакупкай пераканайцеся ў наяўнасці запасных частак, тэрмінах пастаўкі, а таксама ў тым, ці прадастаўляе пастаўшчык поўную тэхнічную дакументацыю для будучага абслугоўвання.
Падтрымка па прафілактычным абслугоўванні
Пастаўшчыкі, якія прадстаўляюць графікі тэхнічнага абслугоўвання, рэкамендацыі па змазцы і падтрымку выдаленай дыягностыкі, дапамагаюць прадухіліць непрадбачаныя збоі і павысіць надзейнасць абсталявання.
Фактар 7: Агульны кошт валодання і рэнтабельнасць інвестыцый
Пакупная цана - гэта толькі частка інвестыцый у машыну для папярочнага рэзкі. Поўная ацэнка павінна ўключаць спажыванне энергіі, патрабаванні да тэхнічнага абслугоўвання, эфектыўнасць вытворчасці, выкарыстанне матэрыялаў і доўгатэрміновую эксплуатацыйную каштоўнасць.
Што спрыяе зніжэнню сукупнага кошту валодання?
Добра спраектаваная лінія CTL можа знізіць эксплуатацыйныя выдаткі за кошт:
- Палепшанае выкарыстанне матэрыялу і скарачэнне шлюбу
- Зніжэнне патрэбнасці ў рабочай сіле за кошт аўтаматызацыі
- Скарачэнне часу прастою дзякуючы стабільнай рабоце машыны
- Зніжэнне затрат на тэхнічнае абслугоўванне дзякуючы надзейным кампанентам
Гэтыя перавагі дапамагаюць знізіць агульны кошт на працягу ўсяго тэрміна службы абсталявання.
Што забяспечвае вяртанне інвестыцый?
Акупнасць інвестыцый дасягаецца за кошт павелічэння вытворчых магутнасцей і павышэння гнуткасці вытворчасці. Больш высокая эфектыўнасць апрацоўкі дазваляе апрацоўваць больш матэрыялу за тыя ж гадзіны працы, а стабільная якасць лістоў змяншае неабходнасць дапрацовак падчас наступных працэсаў.
Уласная апрацоўка па даўжыні таксама дазваляе вытворцам вырабляць лісты ў адпаведнасці з фактычным попытам, памяншаючы залежнасць ад вялікіх запасаў.
Перш чым прыняць канчатковае рашэнне, параўнайце не толькі кошт абсталявання, але і чаканую вытворчую магутнасць, эксплуатацыйныя выдаткі, патрабаванні да тэхнічнага абслугоўвання і павышэнне прадукцыйнасці.
Як абраць правільную мадэль лініі папярочнага рэзання
Правільны станок для рэзання сталі павінен адпавядаць вашым фактычным вытворчым патрабаванням, уключаючы таўшчыню матэрыялу, шырыню паласы, вага рулона і чаканую прадукцыйнасць. Замест таго, каб выбіраць абсталяванне толькі на аснове бягучых вытворчых запатрабаванняў, перапрацоўшчыкам варта ўлічваць будучыню пашырэнне прадукта і выбіраць канфігурацыю з дастатковай прадукцыйнасцю.
Наступныя серыі CTL забяспечваюць розныя дыяпазоны апрацоўкі розных сталей:
| Мадэльная серыя | Дыяпазон таўшчыні | Дыяпазон шырыні паласы | Максімальная вага шпулькі | Падыходныя прыкладання |
| CTL1250 Серыя | 0.3-12 мм | 600-1250 мм | Да 25 тон | Агульная апрацоўка сталі, сэрвісныя цэнтры, будаўнічая прадукцыя |
| CTL1600 Серыя | 0.3-16 мм | 900-1600 мм | Да 30 тон | Апрацоўка лістоў сярэдняй шырыні і разнастайныя ўжыванні сталі |
| CTL2000 Серыя | 0.4-20 мм | 1000-2000 мм | Да 30 тон | Вялікія панэлі, канструктыўныя элементы і цяжкія канструкцыі |
| CTL2500 Серыя | 2-25 мм | Да 2500 мм | Да 35 тон | Апрацоўка тоўстага ліста, суднабудаванне, вытворчасць труб і цяжкае машынабудаванне. |
Пры выбары мадэлі CTL найболей важнымі фактарамі з'яўляюцца максімальная таўшчыня матэрыялу, максімальная шырыня рулона, вага рулона і патрабаваная хуткасць вытворчасці. Абраная лінія павінна камфортна апрацоўваць вашу прадукцыю з самым высокім попытам, падтрымліваць стабільную працу і забяспечваць магчымасць пашырэння магутнасцей у будучыні.
Для атрымання дакладных рэкамендацый перапрацоўшчыкі сталі павінны падаць вытворцу спецыфікацыі сваіх матэрыялаў, вытворчыя мэты і патрабаванні да наступнай апрацоўкі, перш чым канчаткова вызначыць канфігурацыю абсталявання.
Чаму варта абраць лініі папярочнага рэзання WANXIN
Пасля вызначэння вашых вытворчых патрабаванняў і разумення ключавых фактараў выбару апошнім крокам становіцца выбар вытворцы з праверанымі інжынернымі магчымасцямі. WANXIN дае комплексныя рашэнні для рэзкі па даўжыні, прызначаныя для перапрацоўшчыкаў сталі, якім патрабуецца надзейная праца, дакладная апрацоўка лістоў і доўгатэрміновая стабільнасць вытворчасці.

Комплексныя рашэнні CTL для розных патрабаванняў да апрацоўкі сталі
WANXIN распрацоўвае лініі папярочнай рэзкі сталі, якія ахопліваюць шырокі спектр ужыванняў апрацоўкі сталі, ад вытворчасці тонкіх лістоў да апрацоўкі цяжкіх лістоў. Асартымент прадукцыі падтрымлівае таўшчыню ад 0.3 мм да 25 мм і шырыню палос да 2500 мм, што дае магчымасць перапрацоўшчыкам выбіраць абсталяванне на аснове іх фактычных патрабаванняў да матэрыялаў.
Даступныя канфігурацыі ўключаюць у сябе:
- CTL1250 Серыя для прыкладанняў вузкай і сярэдняй шырыні з таўшчынёй да 12 мм
- CTL1600 Серыя для шырэйшых лістоў і апрацоўкі сярэдняй таўшчыні да 16 мм
- CTL2000 Серыя для прыкладанняў вялікай шырыні, якія патрабуюць вылічальнай магутнасці да 20 мм
- CTL2500 Серыя для цяжкіх лістоў шырынёй да 2500 мм і таўшчынёй да 25 мм
Спецыяльна распрацаваная сістэма выраўноўвання і рэзкі
Плоскаснасць і дакладнасць рэзання напрамую ўплываюць на наступныя працэсы, такія як лазернае рэзанне, гнуткая, зварка і фармоўка. WANXIN Лініі CTL выкарыстоўваюць жорсткія шматвалковыя сістэмы праўкі і тэхналогію дакладнай падачы для паляпшэння плоскаснасці ліста і падтрымання стабільных характарыстык рэзкі.
У залежнасці ад таўшчыні, трываласці і вытворчых патрабаванняў, канфігурацыя лініі можа ўключаць прыдатныя рашэнні для рэзкі, якія забяспечваюць надзейнае якасць рэзкі і працяглы тэрмін службы.
Аўтаматызаваная вытворчасць для павышэння эфектыўнасці
Сучасная апрацоўка сталі патрабуе большага, чым проста механічныя характарыстыкі. У машынах WANXIN CTL інтэграваныя сістэмы кіравання на аснове PLC, працоўныя інтэрфейсы HMI, вымярэнне даўжыні сервапрывадаў і аўтаматычнае кіраванне параметрамі для спрашчэння працы і павышэння стабільнасці вытворчасці.
Гэтыя функцыі аўтаматызацыі дапамагаюць скараціць час ручной наладкі, звесці да мінімуму памылкі аператара і падтрымліваць стабільную прадукцыйнасць падчас бесперапыннай вытворчасці.
Вопыт вытворчасці і глабальная падтрымка праектаў
Маючы больш за 30 шматгадовы вопыт у вытворчасці абсталявання для апрацоўкі сталі, WANXIN назапасіў вопыт у праектаванні і вытворчасці ліній апрацоўкі рулонаў для рознага прамысловага прымянення.
Абапіраючыся на сертыфікаваную ISO 9001 сістэму кіравання якасцю і шырокія вытворчыя рэсурсы, WANXIN забяспечвае поўную падтрымку праекта, у тым ліку праектаванне абсталявання, вытворчасць, дапамога ва ўсталёўцы, увод у эксплуатацыю і тэхнічнае абслугоўванне.
Для перапрацоўшчыкаў сталі, якія інвесціруюць улінія папярочнага рэзанняВыбар пастаўшчыка, які валодае як вытворчымі магчымасцямі, так і вопытам прымянення, дапамагае знізіць рызыкі праекта і забяспечвае надзейную доўгатэрміновую эксплуатацыю.
Часта задаюць пытанні
Пытанне 1:Якую дакладнасць рэзання можа забяспечыць сучасны станок CTL?
А: Сучасныя машыны CTL, абсталяваныя сістэмай фіксаванай даўжыні на аснове энкодэра, могуць дасягаць памылкі даўжыні ≤ ±1 мм з плоскімі квадратнымі тарцамі, што забяспечвае гатовасць лістоў да выкарыстання.
Пытанне 2:На якія сертыфікаты варта звярнуць увагу пры выбары вытворцы абсталявання для папярочнага рэзання?
А: Шукайце вытворцаў з сертыфікатам сістэмы менеджменту якасці ISO 9001. Для абсталявання, прызначанага для пэўных рынкаў, таксама пераканайцеся, што машына адпавядае адпаведным рэгіянальным стандартам бяспекі, напрыклад маркіроўцы CE.
Пытанне 3:Як звычайна дастаўляецца цяжкае абсталяванне для рэзкі па даўжыні?
А: Абсталяванне звычайна разбіраецца і адпраўляецца ў кантэйнерах. Стандартныя марскія перавозкі на ўмовах FOB ці CIF з'яўляюцца найболей эканамічным варыянтам. Звычайна дастаўка ў асноўныя парты свету займае 30-45 дзён. Устаноўлены пастаўшчык будзе займацца мытнай дакументацыяй, марскім страхаваннем і кантролем пагрузкі, каб знізіць рызыкі пры дастаўцы.
Заключэнне
Выбар падыходнага станка для падоўжнага рэзання патрабуе большага, чым проста параўнанне тэхнічных характарыстык або першапачатковых выдаткаў на абсталяванне. Перапрацоўшчыкам сталі неабходна ўлічваць свае патрабаванні да матэрыялаў, прадукцыйнасць праўкі, дакладнасць рэзкі, магчымасці аўтаматызацыі, вопыт пастаўшчыкоў, пасляпродажным падтрымку і доўгатэрміновыя эксплуатацыйныя выдаткі.
Правільна настроеная лінія CTL можа палепшыць якасць лістоў, павысіць эфектыўнасць вытворчасці, скараціць адходы матэрыялу і забяспечыць большую гнуткасць для будучага росту бізнесу. Старанна ацэньваючы гэтыя фактары і працуючы з дасведчаным вытворцам, перапрацоўшчыкі могуць інвеставаць у абсталяванне, якое забяспечвае надзейную працу на працягу ўсяго тэрміна службы.
WANXIN прапануе чатыры серыі CTL, якія ахопліваюць таўшчыню ад 0.3 мм да 25 мм і шырыню да 2500 мм, што дазваляе перапрацоўшчыкам падбіраць абсталяванне непасрэдна ў адпаведнасці з дыяпазонам іх матэрыялаў, а не спыняцца на лінейцы агульнага прызначэння. Каб знайсці правільную канфігурацыю для вашых канкрэтных характарыстык шпулькі і вытворчых мэт, звяжыцеся з камандай інжынераў WANXIN для атрымання індывідуальных рэкамендацый.