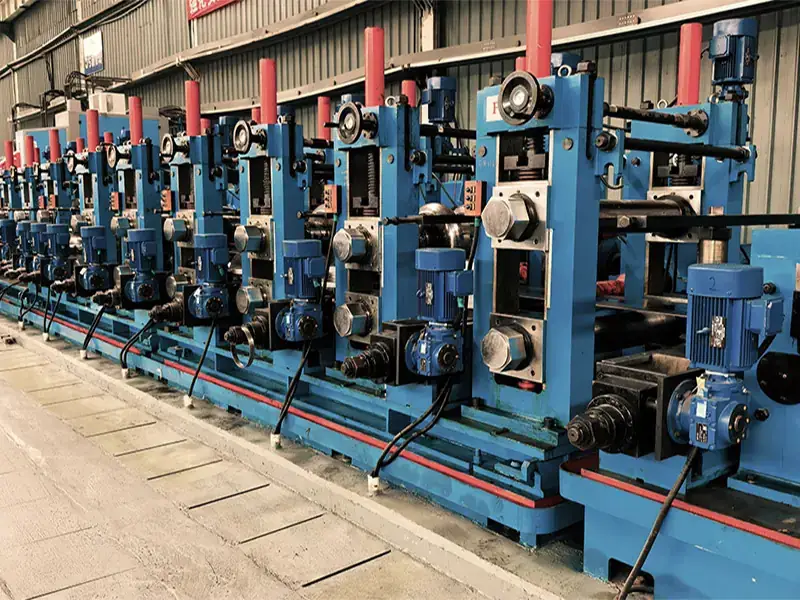
Многія вытворцы сталёвых труб сутыкаюцца з адной і той жа дылемай пры пашырэнні вытворчых магутнасцяў: ці варта ім інвеставаць у трубазварачную лінію ERW114, ERW165 або ERW219? Якая фактычная выходная магутнасць ім сапраўды патрэбна? Ці варта гнуткая сістэма фармавання дадатковых інвестыцый?
Выбар непрыдатнага стану прывядзе да нізкай загрузкі магутнасцяў, працяглым прастоям пры змене тыпаразмеру і непатрэбным эксплуатацыйным выдаткам. Наадварот, правільна наладжанытрубазварачная лінія ERWможа радыкальна павысіць эфектыўнасць вытворчасці і скараціць тэрмін акупнасці інвестыцый.
У гэтым кіраўніцтве падрабязна апісваецца, як ацаніць тэхнічныя характарыстыкі, вытворчыя магутнасці, тэхналогію фармавання, сістэмы кантролю якасці і рэнтабельнасць інвестыцый.трубазварачныя лініі ERW, дапамагаючы пакупнікам прымаць абгрунтаваныя рашэнні аб пакупцы.
Што такое трубазварачная лінія ERW і як яна працуе?
Перш чым паглыбляцца ва крытэры адбору, важна ўдакладніць, што такое.трубазварачная лінія ERWі як яе асноўная тэхналогія ўплывае на якасць гатовых труб.
Асноўная вытворчая лінія: Ад рулоннай сталі да гатовай трубы
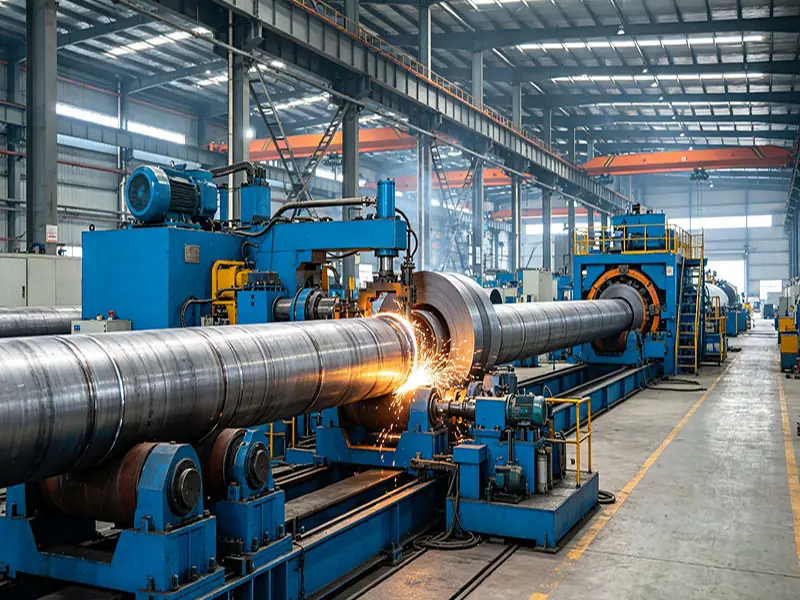
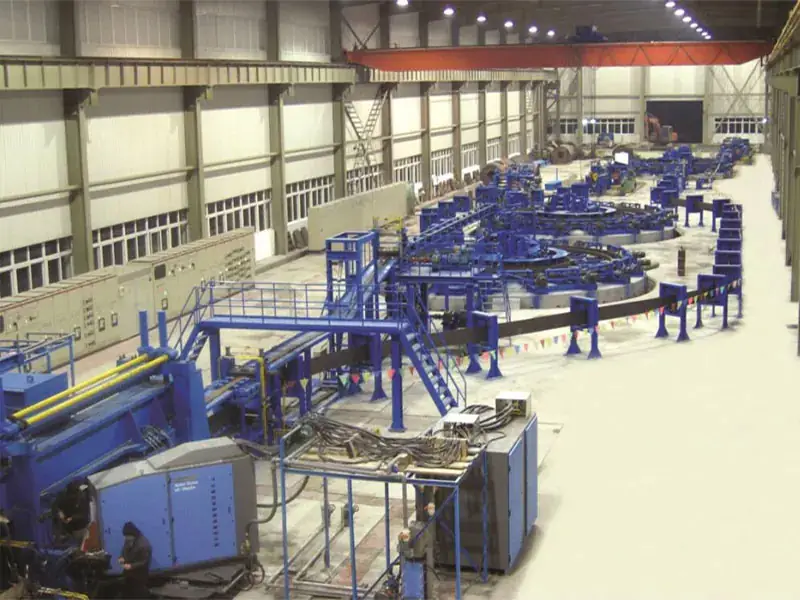
ERW (Электразварка супрацівам) Высокачашчынная трубазварачная лінія ўяўляе сабой комплексны прамысловы камплект абсталявання, які бесперапынна перапрацоўвае рулоны гарачакатанай або холоднокатаной сталі ў прямошовные зварныя трубы. Тыповы вытворчы працэс уключае ў сябе:
- Размотка і праўка. Рулоны сталі размотваюцца і праходзяць праз правільныя прылады для ўхілення выгібу і ўнутранай напругі.
- Фармаванне – паласавая сталь паступова раскочваецца ў адчыненую трубчастую форму з дапамогай некалькіх фармовачных валкоў.
- Высокачашчынная зварка. Краі нарыхтоўкі адкрытай трубы награваюцца да тэмпературы кавання высокачашчынным токам, а затым экструдуюцца прижимными валкамі для адукацыі бесперапыннага зварнога шва.
- Каліброўка і выпростванне: зварныя трубы праходзяць праз калібравальныя валкі для дасягнення канчатковай дакладнасці памераў.
- Рэзка. Бесперапынныя трубы рэжуцца на фіксаваную даўжыню з дапамогай лятучай пілы або лятучых нажніц.
Уся вытворчая лінія высокааўтаматызавана. Сучасныя заводы інтэгруюць сістэмы кіравання PLC, абсталяванне для анлайн-кантролю і функцыі рэгістрацыі дадзеных для забеспячэння поўнай нагляду за ўсё вытворчага працэсу.

Чаму высокачашчынная зварка мае вырашальнае значэнне для якасці труб
Метад зваркі з'яўляецца вырашальным фактарам, вызначальным якасць труб. Высокачашчынная зварка генеруе цяпло непасрэдна на краях паласы за кошт супраціву, утворачы кованае злучэнне без прысадачнага металу. Пры аптымізаваных наладах параметраў трываласць зварнога шва можа дасягаць як мінімум 93% трываласці асноўнага металу - гэта асноўны чыннік, па якой высакаякасныя трубы ERW могуць замяніць бясшвоўныя трубы ў шматлікіх патрабавальных ужываннях.
Зоны зварнога шва не павінны мець неправароў, сітаватасці, празмерных задзірын і іншых дэфектаў. Якія годныя даверу вытворцы правяраюць цэласнасць зварных швоў з дапамогай розных метадаў выпрабаванняў, уключаючы гідрастатычныя выпрабаванні, ультрагукавы ці віхрацёкавы кантроль.
Абярыце мадэль табара на аснове тэхнічных характарыстык вашай мэтавай трубы
Адпраўной кропкай выбару табара з'яўляецца фундаментальнае пытанне: які вонкавы дыяметр труб вы збіраецеся вырабляць?
Поўная серыя трубазварачных ліній ERW ахоплівае вонкавыя дыяметры ад Φ10 мм да Φ660 мм і таўшчыню сценак ад 0.5 мм да 25.4 мм. У гэтым дыяпазоне постаці класіфікуюцца па аптымальным дыяметры і таўшчыні сценак.
Прэцызійныя трубазварачныя лініі малога дыяметра
Для масавай вытворчасці труб малога дыяметра, які патрабуе строгага кантролю допускаў памераў, лепшым выбарам з'яўляюцца ERW32, ERW50 і ERW76:
| Мадэль | Дыяпазон труб (мм) | Хуткасць фармавання (м/мін) | Таўшчыня сценкі (мм) |
| ERW32 | Φ10–Φ32 | 100-150 | 0.5-3.0 |
| ERW50 | Φ20-Φ50 | 90-140 | 1.0-3.0 |
| ERW76 | Φ42-Φ76 | 80-120 | 1.0-3.75 |
Гэтыямашыны для вырабу трубакаддавайце прыярытэт хуткасці і дакладнасці: хуткасць фармавання дасягае 150 м/мін, а допуск на вонкавы дыяметр кантралюецца ў межах ±0.03 мм. Яны ідэальна падыходзяць для выраба мэблевых трубак і кампанентаў аўтамабільных канструкцый, а таксама для галін прамысловасці са строгімі патрабаваннямі да чысціні паверхні і сталасці памераў.
трубазварачныя лініі сярэдняга дыяметра агульнага прызначэння
Серыя ад ERW89 да ERW219 ахоплівае найболей распаўсюджаныя памеры труб, выкарыстоўваных у будаўніцтве, камунальных працах і агульнай інфраструктуры:
Мадэль Дыяпазон труб (мм) Хуткасць фармавання (м/мін) Таўшчыня сценкі (мм) ERW89 Φ48-Φ89 70-110 1.5-4.0 ERW114 Φ50–Φ114 60-100 3.0-5.0 ERW165 Φ60–Φ165 50-80 3.0-6.0 ERW219 Φ114–Φ219 40-70 4.0-8.0
Гэтыя мадэлі забяспечваюць аптымальны баланс паміж прадукцыйнасцю і гнуткасцю, а час змены памеру складае ўсяго 30 хвілін. Гэта жыццёва важная перавага для вытворцаў, якія апрацоўваюць замовы з некалькімі спецыфікацыямі.
трубазварачныя лініі па вытворчасці таўстасценных труб вялікага дыяметра
Серыі ад ERW273 да ERW660 забяспечваюць дастатковую магутнасць і стабільнасць для ўжыванняў з тоўстымі сценкамі вялікага дыяметра, такіх як нафта-і газаправоды, калоны з канструкцыйнай сталі і марскія платформы:
Мадэль Дыяпазон труб (мм) Хуткасць фармавання (м/мін) Таўшчыня сценкі (мм) ERW273 Φ165–Φ273 10-30 4.0-12.7 ERW325 Φ165–Φ325 8-25 4.0-14.0 ERW426 Φ219–Φ426 8-20 4.0-16.0 ERW508 Φ219–Φ508 8-20 4.0-20.0 ERW610 Φ219–Φ610 8-20 4.0-22.0 ERW630 Φ273–Φ630 6-20 6.0-25.4 ERW660 Φ273–Φ660 6-20 6.0-25.4
Гэтыя буйныя постаці працуюць на ніжэйшых хуткасцях фармоўкі (6–30 м/мін, каб гарантаваць поўнае праварванне зварнога шва і стабільнасць памераў таўстасценных матэрыялаў — неабходны кампраміс для вытворчасці труб, якія адпавядаюць строгім стандартам, такім як API 5L.
Ці заўсёды больш высокая хуткасць фармоўкі лепш?
Не. Гэта адна з самых распаўсюджаных памылак пры выбары абсталявання.
Хуткасць фармоўкі павінна адпавядаць дыяметру трубы, таўшчыні сценкі, марцы матэрыялу і пэўным параметрам зваркі. Вынахад табара за межы аптымальнага дыяпазону хуткасцяў для дадзенага прадукта прывядзе да дэфектаў зварных швоў, адхіленням памераў і павелічэнню выдаткаў на тэхнічнае абслугоўванне.
Ужываюцца выразныя фундаментальныя правілы:
- Тонкасценныя трубы малога дыяметра (≤Φ50 мм, таўшчыня сценкі ≤2 мм): 80–150 м/мін для масавай вытворчасці
- Трубы сярэдняга дыяметра са сярэднімі сценкамі (Φ50–Φ219 мм, таўшчыня сценкі 2–8 мм): 40–110 м/мін балансаванне прадукцыйнасці і якасці зваркі
- Таўстасценныя трубы вялікага дыяметра (≥Φ219 мм, таўшчыня сценкі ≥8 мм): 6–30 м/мін для забеспячэння поўнага праварвання зварнога шва і стабільных памераў.
Выбірайце хуткасць, прыдатную для вашага асартыменту прадукцыі, а не проста турыцеся за максімальным значэннем, паказаным у тэхнічных характарыстыках.
Ключавыя паказчыкі прадукцыйнасці, якія неабходна ацаніць перад пакупкай
Апроч базавага ахопу вымярэнняў, пяць асноўных паказчыкаў эфектыўнасці адрозніваюць кітайцаў вышэйшага ўзроўню.трубазварачныя лініі ERWад звычайнага абсталявання.
Дакладнасць памераў: Допуск ОД
Дакладнасць неабходна, асабліва для вытворцаў аўтамабіляў, мэблі ці сертыфікаваных па API трубаправодных праектаў. Высокапрадукцыйныя станы забяспечваюць:
- Допуск вонкавага дыяметра: ±0.1 мм, калібруецца ў рэальным часе з дапамогай анлайн-лазерных вымяральнікаў дыяметра.
Гэтыя допускі адпавядаюць патрабаванням ISO 9001 або перавышаюць іх і з'яўляюцца абавязковымі для вытворчасці труб, якія адпавядаюць строгім стандартам кантролю, уключаючы ASTM і API.
Каэфіцыент трываласці зварнога шва
Каэфіцыент трываласці зварнога шва - стаўленне трываласці зварнога шва да трываласці асноўнага металу - з'яўляецца канчатковым паказчыкам якасці зваркі. Вядучыя вытворцы трубазварачных ліній ERW забяспечваюць каэфіцыент ≥0.93, што азначае, што трываласць зварнога шва дасягае мінімуму 93% асноўнага металу. Гэты парог дазваляе трубам ERW замяніць бясшвовыя трубы для шматлікіх канструкцый і канструкцый, якія працуюць пад ціскам.
Спажываная магутнасць на тону сталі
Энергаэфектыўнасць напрамую ўплывае на аперацыйныя выдаткі і выкіды вуглякіслага газу. Сучасныя заводы, абсталяваныя цвёрдацельнымі высокачашчыннымі інвертарамі IGBT, спажываюць 45-65 квтч на тону гатовай сталі, скарачаючы спажыванне энергіі на 23% у параўнанні з традыцыйнымі мадэлямі з вакуумнымі лямпамі. Для сярэдняга завода з гадавой прадукцыйнасцю 100,000 тон гэтая адзіная мадэрнізацыя можа зэканоміць больш за 2,8 мільёна юаняў затрат на электраэнергію ў год.
Эфектыўнасць змены памеру
Эфектыўнасць пераналадкі азначае час прастою, неабходнае для пераключэння вытворчасці паміж трубамі розных памераў - паказчык, які часта недаацэньваюць пакупнікі B2B.
Звычайныя пракатныя станы патрабуюць поўнай замены валкоў пры кожнай змене памеру, што прыводзіць да прастою ў 8 гадзін ці даўжэй. Сучасныя гнуткія сістэмы фармавання выкарыстоўваюць тэхналогію лічбавага пазіцыянавання; Аператары проста ўводзяць параметры на кансоль кіравання для аўтаматычнага рэгулявання зазору паміж валкамі, скарачаючы час пераналадкі да менш за 30 хвілін і падвышаючы эфектыўнасць больш за на 90%.
Гэтая магчымасць напроста вызначае загрузку вытворчых ліній і агульную прыбытковасць вытворцаў, якія абслугоўваюць рынкі, якія характарызуюцца дробнасерыйнымі замовамі з мноствам спецыфікацый, такія як будаўніцтва і муніцыпальнае будаўніцтва.
Адпаведнасць і сертыфікаты: Тавары для праверкі ў пастаўшчыкоў
Захаванне патрабаванняў не з'яўляецца абавязковым; гэта абавязковае патрабаванне для продажу труб B2B. Перш чым купляць якія-небудзьтрубазварачная лінія ERW, пераканайцеся, што абсталяванне (і яго вытворца) мае наступныя сертыфікаты.
Стандарты механічнай бяспекі
- CE 2006/42/EC – Дырэктыва ЕС па машынным абсталяванні, абавязковая для абсталявання, якое экспартуецца ў Еўрапейскі Саюз.
- UL/CSA - сертыфікацыя электрабяспекі Паўночнай Амерыкі.
Гэтыя акрэдытацыі пацвярджаюць, што электрычныя сістэмы завода, ахоўныя агароджы і механізмы аварыйнага прыпынку адпавядаюць міжнародна прызнаным стандартам бяспекі.
Сістэма менеджменту якасці
Сертыфікацыя ISO 9001:2015 пацвярджае, што вытворца падтрымлівае дакументаваную сістэму кіравання якасцю, якая ахоплівае праектаванне, вытворчасць, праверку і пасляпродажным абслугоўванне - базавую кваліфікацыю, якой павінны валодаць усе пастаўшчыкі з добрай рэпутацыяй.
Стандарты канчатковай прадукцыі для мэтавых рынкаў
Вытворчая магутнасць завода павінна адпавядаць стандартам, якія патрабуюцца вашымі кліентамі:
- API 5L - Стандарт для труб трубаправодаў нафты і газу.
- ASTM A53/A36 - стандарты ЗША для труб з вугляродзістай сталі і канструкцыйнай сталі.
- EN 10219 - Еўрапейскі стандарт на канструкцыйныя полыя профілі.
- JIS G3444 - японскі стандарт для зварных труб з вугляродзістай сталі агульнага прызначэння.
- GB/T 3091 - кітайскі стандарт для зварных труб муніцыпальнага і агульнага прызначэння.
Калі вашыя мэтавыя рынкі патрабуюць адпаведнасці патрабаванням API 5L або ASME B31.3, пераканайцеся, што пастаўшчык мае адпаведныя паслужныя спісы праектаў і пастаўляе ўсё неабходнае інспекцыйнае абсталяванне.
Стандарты праверкі
Выпрабавальнае абсталяванне завода павінна забяспечваць адпаведнасць:
- ASTM E570 – Стандартная методыка віхрацёкавых выпрабаванняў труб з ферамагнітнай сталі.
- API 1104 - Стандарт для зваркі трубаправодаў і спадарожных аб'ектаў.
- ANSI/ASME B31.3 - Стандарт тэхналагічных трубаправодаў
Інтэграваныя віхрацёкавыя выпрабаванні ў рэжыме онлайн, гідрастатычныя выпрабаванні і ўльтрагукавы кантроль неабходныя для праверкі цэласнасці зварных швоў і дасягненні бездэфектнай вытворчасці, патрабаванага кліентамі высокага класа.
Прамысловыя прыкладанні: Якая мадэль табара падыходзіць для вашага сектара?
Розныя галіны прад'яўляюць розныя патрабаванні да якасці труб, прадукцыйнасці і гнуткасці вытворчасці. Ніжэй прыведзены рэкамендацыі па выбары табара з улікам вашага канчатковага рынку.
Вытворчасць мэблі і аўтамабільных кампанентаў
У гэтых галінах патрабуюцца прэцызійныя трубы малога дыяметра з найвышэйшай чысцінёй паверхні і цвёрдымі допускамі. ERW32, ERW50 і ERW76 з'яўляюцца асноўнымі варыянтамі, забяспечваючы хуткасць фармоўкі 80-150 м / мін і допуск на знешні дыяметр ±0.03 мм - ідэальна падыходзіць для каркасаў крэслаў, аўтамабільных канструктыўных дэталяў і абсталявання для фітнесу.
Будаўніцтва і муніцыпальная інфраструктура
Будаўнічыя і муніцыпальныя праекты звычайна патрабуюць труб сярэдняга дыяметра, якія ахопліваюць шырокі дыяпазон памераў, часта ў невялікіх партыях. У гэтым плане цудоўна серыі ад ERW89 да ERW219. Іх гнуткія сістэмы фармоўкі забяспечваюць хуткую змену фармату са хуткасцю фармоўкі 40-110 м/мін, балансуючы прадукцыйнасць і адаптуючыся да разнастайных патрабаванняў замоў.
Нафта, газ і канструкцыйная сталь
Для энергетычных і цяжкіх будаўнічых прац падыходзяць толькі серыі ад ERW273 да ERW660. Гэтыя постаці апрацоўваюць сценкі таўшчынёй да 25.4 мм і вырабляюць трубы, якія адпавядаюць строгім API 5L, ASTM і іншым стандартам. Хуткасць фармоўкі наўмысна абмежавана значэннем 6-30 м/мін, каб гарантаваць якасць зваркі таўстасценных і высокатрывалых матэрыялаў.
Тэматычнае даследаванне: Праект муніцыпальнага вадаправода
Для буйнога праекта муніцыпальнага водазабеспячэння запатрабаваліся сталёвыя трубы памерам Φ114-Φ219 мм з таўшчынёй сценак 4-8 мм з рознымі характарыстыкамі і цвёрдымі графікамі паставак. Звычайныя бясшвоўныя трубы патрабавалі празмерных выдаткаў і недастатковай прадукцыйнасці, у той час як трубазварачныя лініі па вытворчасці стандартных зварных труб не спраўляліся з частай зменай памераў.
Рашэнне
Усталяваць адну трубазварачную лінію ERW219 для гнуткага фармавання труб сярэдняга дыяметра, абсталяваную:
- Сістэма лічбавай фармоўкі без рулонаў (час пераналадкі 3 гадзін у параўнанні з у сярэднім па галіне 8 гадзін)
- Лазернае вымярэнне дыяметра ў рэжыме онлайн і віхрацёкавы кантроль
- Поўная адпаведнасць стандартам муніцыпальных трубаправодаў GB/T 3091
Вынікі праекта
Гадавая магутнасць завода складае 100,000 тон 120,000 тон труб. Выдаткі на трубы былі паніжаныя на 22% у параўнанні з бясшвоўнымі альтэрнатывамі, цыклы пастаўкі скараціліся ўдвая, вынахад гатовай прадукцыі дасягнуў 99.97% і пры прыёмцы праекту не было зафіксавана ніякіх праблем з якасцю.
Як разлічыць акупнасць інвестыцый перад інвеставаннем у трубазварачную лінію ERW
Закупкі капітальнага абсталявання такога маштабу патрабуюць дакладнага аналізу рэнтабельнасці інвестыцый. Ніжэй прыведзена схема разліку з выкарыстаннем мадэлі ERW114 (Φ50-Φ114 мм, хуткасць 60-100 м / мін, гадавая праектная магутнасць 80000 тон) у якасці прыкладу.
Вытворчая магутнасць і кошт выпуску
Пры фактычным каэфіцыенце выкарыстання магутнасцей 90% гадавы аб'ём вытворчасці дасягае 90,000 тон. Зыходзячы з сярэдняга валавага прыбытку ў галіны 80 юаняў на тону сталі, гадавы валавы прыбытак складае 7,2 мільёна юаняў.
Эканомія энергіі і працоўнай сілы
- Энергія: Спажыванне электраэнергіі на тону сталі знізілася прыкладна на 35 квтч у параўнанні з традыцыйныя постаці. Пры кошце прамысловай электраэнергіі 0,6 юаня/кВтч гадавая эканомія электраэнергіі дасягае 2,835 мільёна юаняў.
- Праца: Цалкам аўтаматызаванае кіраванне скарачае запатрабаванне ў персанале аператараў 6 у параўнанні са звычайнымі лініямі. Пры сярэднім гадавым заробку 80 000 юаняў на аднаго супрацоўніка гадавая эканомія працы роўная 480 000 юаняў.
Скарачэнне адходаў сыравіны
Высокадакладныя сістэмы фармавання скарачаюць страты сыравіны з традыцыйнага 1.5% да 0.8%. Пры гадавым аб'ёме вытворчасці 90,000 тон штогод эканоміцца 630 тон сталёвых рулонаў. Пры сярэднім кошце рулоннай сталі 4000 юаняў за тону гадавая эканомія выдаткаў на сыравіну складае 2,52 мільёна юаняў.
Чаканы перыяд акупнасці статычных інвестыцый
Агульныя інвестыцыі ў абсталяванне для гэтай канфігурацыі: 12000000 юаняў. Агульны гадавы сукупны даход: 13,035 мільёна юаняў (валавы прыбытак + эканомія энергіі + эканомія працы + эканомія сыравіны). Статычны тэрмін акупнасці: прыкладна 11/05 месяцаў - нашмат лепш, чым у сярэднім па галіны за 2 гадоў.
Заўвага: Фактычны тэрмін акупнасці будзе залежаць ад мясцовых коштаў на электраэнергію, выдаткаў на працоўную сілу, коштаў на сталь і валавы прыбытак на тону, дасягальнай на вашым мэтавым рынку. Лічыце гэта шаблонам разліку, а не гарантыяй прадукцыйнасці.
Пакрокавы кантрольны спіс выбару для пакупнікоў B2B
Пры пераходзе ад даследавання рынку да складання спісу пастаўшчыкоў прытрымлівайцеся гэтага структураванаму працоўнаму працэсу.
Крок 1: Удакладніце свае асноўныя патрабаванні да спецыфікацыі
Дакументаванне ключавых вытворчых патрабаванняў:
- Мэтавы дыяпазон вонкавага дыяметра і таўшчыні сценкі труб
- Маркі сталі, якія падлягаюць апрацоўцы
- Мэтавы гадавы аб'ём вытворчасці (тоны)
- Мэтавыя галіны і абавязковыя стандарты адпаведнасці (API 5L, ASTM] і т. д.)
Крок 2: Мадэлі табараў-кандыдатаў у шорт-лісце
Выкарыстоўвайце поўную табліцу выбару мадэляў, каб адфільтраваць 2-3 мадэлі станаў, якія адпавядаюць вашаму размернаму дыяпазону. Параўнайце наступныя крытэры:
- Ці адпавядае хуткасць фармоўкі вашаму мэтаваму паказчыку прадукцыйнасці
- Устаноўленая магутнасць і займаемая плошча
- Кошт першапачатковых капітальных укладанняў
Крок 3: Праверка кваліфікацыі пастаўшчыка і паслужнога спісу праекту
Запытайце і пацвердзіце пацвярджальныя дакументы:
- Сертыфікаты ISO 9001:2015 і CE
- Водгукі кліентаў аб ідэнтычных або падобных мадэлях станаў
- Фактычныя вытворчыя дадзеныя ад даведачных кліентаў (загрузка магутнасцяў, працэнт шлюбу, каэфіцыент эксплуатацыі абсталявання)
Крок 4: Наладзьце тэхнічную канфігурацыю
Супрацоўнічаць з пастаўшчыкамі для дапрацоўкі індывідуальных налад:
- Канструкцыя ўчастку фармоўкі (размяшчэнне валкоў, колькасць фармовачных клетак)
- Зварачная сістэма (намінальная магутнасць, частата, сістэма астуджэння)
- Комплекс кантролю і выпрабаванняў (віхрэтакавы, ультрагукавы, гідрастатычны кантроль)
- Сістэма аўтаматызацыі і рэгістрацыі вытворчых дадзеных
Крок 5: Разлічыць рэнтабельнасць інвестыцый
Ужывяце апісаную вышэй структуру рэнтабельнасці інвестыцый з параметрамі, спецыфічнымі для вашага сайта:
- Мясцовая электрычнасць і выдаткі на працоўную сілу
- Закупачныя цэны на сталь і чаканы працэнт лому
- Мэтавы валавы прыбытак на тону
- Фінансавыя выдаткі (калі прыдатнаю)
Часта задаюць пытанні
Пытанне 1:Як абраць правільную мадэль трубазварачнай лініі ERW у залежнасці ад памераў труб?
А: Падбярыце патрабаваны вонкавы дыяметр і таўшчыню сценак да поўнага мадэльнага шэрагу:
- Φ10-Φ76 мм, таўшчыня сценкі 0.5-3.75 мм: ERW32/50/76 (прэцызійныя станы малога дыяметра, 80-150 м/мін)
- Φ48-Φ219 мм, таўшчыня сценкі 1.5-8 мм: ERW89/114/165/219 (станы агульнага прызначэння сярэдняга дыяметра, 40-110 м/мін)
- Φ165-Φ660 мм, таўшчыня сценкі 4-25.4 мм: ад ERW273 да ERW660 (станы для таўстасценных труб вялікага дыяметра, 6-30 м/мін)
Пытанне 2:Ці заўсёды больш высокая хуткасць фармоўкі лепш?
А: Не абавязкова. Хуткасць павінна адпавядаць характарыстыкам вашага прадукта. Танкасценныя трубкі малога дыяметра могуць працаваць са хуткасцю 80-150 м/мін; Для таўстасценных труб вялікага дыяметра патрабуюцца ніжэйшыя хуткасці (6–30 м/мін, каб забяспечыць поўнае праварванне зварнога шва і стабільнасць памераў. Выбірайце хуткасць, якая адпавядае вашаму асартыменту прадукцыі, замест таго, каб аддаваць перавагу максімальнай намінальнай хуткасці.
Пытанне 3:Чаму эфектыўнасць змены памеру важная для пакупнікоў B2B?
А: Эфектыўнасць пераналадкі вымярае час і выдаткі, неабходныя для змены памеру труб - асноўны паказчык, які ацэньвае гнуткасць вытворчасці завода. Традыцыйныя станы патрабуюць больш за 8 гадзін прастою для замены валкоў; сучасныя гнуткія сістэмы фармавання скарачаюць час пераналадкі да менш за 30 хвілін. Калі ваша кампанія абслугоўвае рынкі з дробнасерыйнымі замовамі розных спецыфікацый (будаўніцтва, муніцыпальнае будаўніцтва, агульная перапрацоўка), гэтая магчымасць напроста ўплывае на загрузку магутнасцяў і агульную прыбытковасць.
Пытанне 4:Як праверыць якасць зварнога шва на адпаведнасць дзейным стандартам?
А: Праверка якасці зварнога шва патрабуе камбінаванага рэжыму выпрабаванняў:
- Візуальны агляд: Раўнамернае зварное шво без часу і расколін, узмацненне зварнога шва кантралюецца ў межах 0.5–1.5 мм
- Механічныя выпрабаванні прадукцыйнасці: Мяжа трываласці на расцяжэнне і цякучасць адпавядаюць патрабаванням да асноўнага металу, каэфіцыент трываласці зварнога шва ≥0.93
- Неразбуральны кантроль: Віхрацёкавы кантроль (ASTM E570) або ультрагукавы кантроль
- Гідрастатычнае выпрабаванне: Пад ціскам у 1.5 раз разліковы ціск без уцечак або дэфармацыі пад ціскам ўтрымання.
Пытанне 5:Які тыповы тэрмін акупнасці трубазварачнай лініі ERW?
А: Сярэдні паказчык па галіне вар'іруецца ад 1 да 3 гадоў. Высокаэфектыўныя станы для гнуткай фармоўкі могуць забяспечыць акупляльнасць на працягу 8-12 месяцаў пры спрыяльных умовах эксплуатацыі. Ключавыя якія ўплываюць зменныя ўключаюць загрузку магутнасцяў, выдаткі на энергію і працоўную сілу, вынахад сыравіны і валавы прыбытак на тону гатовай трубы.
Выснова: Абярыце правільнага ERW вытворцы трубазварачнай лініі
Куплятрубазварачная лінія ERWне з'яўляецца таварнай здзелкай. Добра падабраны завод, памер якога адпавядае вашаму асартыменту прадукцыі, абсталяваны неабходнымі сістэмамі аўтаматызацыі і кантролю і які падтрымліваецца сертыфікаваным вытворцам, будзе выступаць у якасці цэнтра прыбытку, прыносячы стабільны прыбытак на працягу дзесяцігоддзяў. Непрыдатны завод стане цяжарам па тэхнічным абслугоўванні, крыніцай рызык для якасці і канкурэнтным недахопам.
Выкарыстоўвайце канцэпцыі, апісаныя ў гэтым кіраўніцтве, для адзнакі тэхнічных спецыфікацый, праверкі адпаведнасці стандартам і разліку рэнтабельнасці інвестыцый, а таксама задавайце мэтавыя пытанні кожнаму пастаўшчыку, уключанаму ў кароткі спіс. Першапачатковыя выдаткі на комплексную праверку нязначныя ў параўнанні з фінансавымі стратамі, якія ўзнікаюць з-за няправільнага інвесціравання ў абсталяванне.
Калі вам патрабуюцца індывідуальныя схемы выбару мадэлі, аптымізацыя тэхнічнай канфігурацыі або падрабязныя прагнозы акупляльнасці інвестыцый з улікам вашых унікальных вытворчых патрабаванняў, звяжыцеся з нашай тэхнічнай камандай для атрымання прафесійных кансультацыйных паслуг сам-насам.