Увядзенне
Выбар правільнагалінія падоўжнага рэзання рулоннай сталі Гэта больш, чым проста выбар абсталявання з правільнымі характарыстыкамі. Гэта доўгатэрміновыя інвестыцыі, якія могуць напрамую паўплываць на эфектыўнасць вытворчасці, якасць паласы, выкарыстанне матэрыялу і эксплуатацыйныя выдаткі. Правільна настроеная лінія дапамагае забяспечыць стабільную працу і стабільныя вынікі рэзання.
Паколькі попыт на высакаякасную сталёвую прадукцыю працягвае расці, вытворцы надаюць усё больш увагі эфектыўнай і дакладнай апрацоўцы рулонаў. Па дадзеных Сусветнай асацыяцыі вытворцаў сталі, сусветная вытворчасць сталі ў апошнія гады застаецца на ўзроўні 1.8 мільярдаў тон, што падкрэслівае сталае запатрабаванне ў надзейных рашэннях для апрацоўкі сталі (Крыніца: Сусветная асацыяцыя вытворцаў сталі).
У гэтым кіраўніцтве асноўная ўвага надаецца чатыром ключавым аспектам - матэрыялам, вытворчай магутнасці, канфігурацыі і прадукцыйнасці рэзкі - для аналізу крытэрыяў выбару ліній падоўжнага рэзання, а таксама прапануюцца практычныя стратэгіі і розныя рашэнні па абсталяванні, якія дапамогуць вам сапраўды адпавядаць вытворчым патрабаванням.
Вызначыце патрабаванні да апрацоўкі рулоннай сталі перад выбарам лініі падоўжнага рэзання
Перш чым звяртацца да пастаўшчыкоў, пакупнікі павінны спачатку ўдакладніць два асноўныя пытанні: якія матэрыялы апрацоўваць і чаканую вытворчую магутнасць. На кожным заводзе розныя ўмовы вытворчасці, і калі выбар засноўваецца выключна на кошце, то часта даводзіцца сутыкацца з рознымі неадпаведнасцямі паміж прадукцыйнасцю і патрабаваннямі ў наступных аперацыях.
Падбярыце лінію рэзання ў адпаведнасці з тыпам матэрыялу і мяжой цякучасці.
Розныя матэрыялы патрабуюць розных умоў рэзання. Вугляродзістая сталь адносна лёгка апрацоўваецца, тады як нержавелая сталь і высокатрывалая сталь патрабуюць абсталяванні з больш цвёрдымі і даўгавечнымі рэжучымі прыладамі; Алюмініевыя шпулькі патрабуюць асаблівай асцярожнасці, каб не падрапаць паверхню. Таму выбарлінія падоўжнага рэзання варта пачынаць з фундаментальных параметраў, такіх як тып матэрыялу, таўшчыня і трываласць. Калі абсталяванне малагабарытнае і дужаецца з цяжкімі матэрыяламі, вынік прадбачыць нескладана: ляза будуць зношвацца хутчэй, дакладнасць пагоршыцца, а абслугоўванне стане больш частым.
Вызначыце патрабаванні да таўшчыні, шырыні і вазе рулона.
Памеры шпулькі з'яўляюцца яшчэ адным ключавым фактарам пры выбары абсталявання. Механічная канструкцыя вытворчай лініі вызначаецца чатырма параметрамі: таўшчыня, шырыня, вага рулона і вонкавы дыяметр. На вытворчай лініі, уключаючы размотвальнік, падоўжна-рэзальную галоўку, сістэму нацяжэння і намотчык, кожны этап праектавання павінен адпавядаць гэтым параметрам; нават невялікае адхіленне недапушчальна.
Улічвайце вытворчыя магутнасці і запатрабаванні ў будучыні пашырэнні
Выбар абсталявання таксама залежыць ад прадукцыйнасці. Заводы з невялікімі аб'ёмамі перапрацоўкі моцна адрозніваюцца па сваіх мадэлях працы ад буйных сэрвісных цэнтраў, якія працуюць кругласутачна на поўную магутнасць, і іх пазіцыянаванне і патрабаванні да абсталявання, натуральна, істотна адрозніваюцца.
Сучасны злінія падоўжнай рэзкі тылу павінна не толькі задавальняць бягучыя патрэбнасці ў аб'ёме вытворчасці, але і пакідаць месца для будучага пашырэння бізнесу. Такія функцыі, як аўтаматызаваная апрацоўка матэрыялаў, сістэмы хуткай змены прылады і стабільная бесперапынная праца, могуць стала прыносіць дывідэнды эфектыўнасці на працягу ўсяго тэрміна службы абсталявання. Калі патрэбнасці ў будучым пашырэнні будуць уключаны ў планаванне на пачатковым этапе закупак, гэта можа значна знізіць доўгатэрміновыя затраты на мадэрнізацыю, адначасова зводзячы да мінімуму перабоі ў вытворчасці, выкліканыя наступнымі мадыфікацыямі.
Разуменне ключавых кампанентаў лініі падоўжнага рэзання рулоннай сталі
Кожнае звяно ўсёй вытворчай лініі ўзаемазвязана, сумесна вызначаючы дакладнасць рэзання, стабільнасць паласы і якасць гатовага рулона. Толькі глыбока зразумеўшы логіку працы гэтых кампанентаў, пакупнікі змогуць у сваёй адзнацы выйсці за рамкі халодных тэхнічных параметраў і ўбачыць сапраўдныя магчымасці абсталявання.
Уваходная частка: Сістэма загрузкі, размоткі і падачы рулонаў
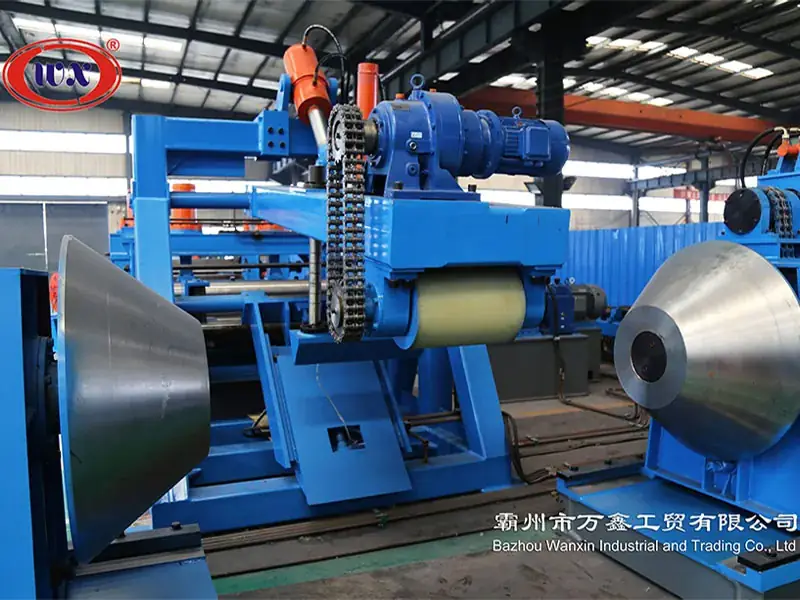
Секцыя загрузкі складаецца з трымальніка рулонаў, гідраўлічнага размотвальніка, заціскнога рычага, зачышчальнай машыны, прижимного валка і які падае стала. Ад загрузкі рулона, высновы матэрыялу з рулона да выраўноўвання і падачы - кожны этап кантралюецца адпаведным абсталяваннем, каб забяспечыць стабільную падачу матэрыялу для наступнага рэзання.
Стабільны працэс падачы зніжае вібрацыю і паляпшае выраўноўванне паласы перад пачаткам рэзання. Правільнае кіраванне рулонамі асабліва важна пры апрацоўцы шырэйшых ці цяжкіх рулонаў, дзе нераўнамерная падача можа паўплываць на дакладнасць наступнай апрацоўкі.
Галоўка падоўжнага рэзання: Аснова дакладнасці рэзання і якасці абзы
Рэжучая галоўка зяўляецца найбольш важным кампанентам любога станка.машына для падоўжнага рэзання таму што гэта напрамую вызначае дакладнасць шырыні разрэзу і якасць абзы.
Якасць рэжучай галоўкі залежыць ад прэцызійна заменчаных аправак, трывалых якія верцяцца нажоў, цвёрдых апорных канструкцый і дакладнага размяшчэння пракладак. Пры правільным выраўноўванні гэтых кампанентаў зазор нажа застаецца стабільным нават пры працяглай эксплуатацыі.
Не меней важная правільная калянасць машыны. Трывалая рама змяншае вібрацыю падчас рэзання, дапамагаючы палепшыць стабільнасць памераў і падоўжыць тэрмін службы прылады.
Сістэмы нацяжэння і намоткі для стабільнай апрацоўкі паласы
Ад падоўжнага рэзання да намотвання неабходна падтрымліваць кантроль нацяжэння на працягу ўсяго працэсу вытворчасці вузкіх палос. Калі нацяжэнне парушыцца, рушыць услед паслабленне намотвання, перакос і адхіленне. Высокая якасцьмашына для падоўжнага рэзання стальной шпулькіз Забяспечце шчыльнае і акуратнае размяшчэнне рулонаў дзякуючы дакладнаму кантролю нацяжэння ў спалучэнні са стабільнай структурай намоткі.
Павышэнне дакладнасці і эфектыўнасці: З чаго пачаць
Як павысіць дакладнасць рэзкі і эфектыўнасць вытворчасці
Высокая прадукцыйнасць не павінна дасягацца за рахунак якасці. Па-сапраўднаму канкурэнтаздольным з'яўляецца абсталяванне, здольнае спалучаць высокую дакладнасць і высокую прадукцыйнасць пры працяглай эксплуатацыі. Паўаўтаматычная падоўжна-рэзальная машына ідэальна адпавядае гэтай логіцы: яна разлічана на сярэднюю гадавую прадукцыйнасць, разумныя інвестыцыі, стабільную працу і каштоўнасць, якая ўвесь час назапашваецца на працягу шматлікіх гадоў выкарыстання.
Зазор нажа і яго ўплыў на якасць абзы разрэзу
Зазор нажа з'яўляецца адным з найболей важных фактараў, якія ўплываюць на якасць абзы разрэзу. Няправільны гарызантальны або вертыкальны зазор можа прывесці да з'яўлення празмерных задзірын, перакатаў, парэпання беражкоў або зонам разбурэння.
Ідэальны зазор залежыць ад некалькіх зменных, у тым ліку таўшчыню матэрыялу, цвёрдасць і механічныя ўласцівасці. Па меры павелічэння трываласці матэрыялу калянасць станка і якасць прылады становяцца яшчэ важнейшымі для забеспячэння чыстага і стабільнага рэзу.
Рэгулярны агляд нажоў, пракладак і падшыпнікаў таксама дапамагае падтрымліваць стабільную прадукцыйнасць рэзання з цягам часу.
Хуткасць рэзкі, аўтаматызацыя і эфектыўнасць бесперапыннай працы
Прадукцыйнасць нельга вымяраць толькі па максімальнай хуткасці. Ці стабільная падача, ці надзейна нацяжэнне, ці сапраўды кіраванне і эфектыўная ці замена прэс-формы – усё гэта ўплывае на агульную прадукцыйнасць. У дадатак да гэтага, трывалая канструкцыя канструкцыі можа зменшыць вібрацыю і забяспечыць доўгатэрміновую надзейнасць пры бесперапыннай працы.
Распаўсюджаныя дэфекты рэзкі і метады прафілактычнага абслугоўвання
Планавае тэхнічнае абслугоўванне - гэта першая лінія абароны ў забеспячэнні якасці і прадухіленні прастояў. Аператары павінны ўважліва сачыць за зносам прылады, змазкай, гідраўлікай, падшыпнікамі і выраўноўваннем, аператыўна ўхіляючы любыя адхіленні, каб прадухіліць перарастанне малаважных праблем у сур'ёзныя няспраўнасці.
У табліцы ніжэй прыведзены некаторыя распаўсюджаныя вытворчыя праблемы.
| Праблема | Магчымая прычына | Рэкамендуемае рашэнне |
| Задзірыны | Няправільны зазор нажа. | Адрэгулюйце зазор нажа і праверце прыладу. |
| Краявыя хвалі | Нераўнамернае нацяжэнне паласы | Каліброўка сістэмы нацяжэння |
| Свабодныя шпулькі | Недастатковае нацяжэнне намотвання | Адрэгулюйце параметры намоткі |
| Тэлескапічная катушка | Дрэннае выраўноўванне паласы | Агледзіце накіроўвалую сістэму і намотчык. |
| Драпіны на паверхні | Пашкоджаныя валкі ці забруджванне. | Ачысціце або заменіце кантактныя валкі. |
Прафілактычнае абслугоўванне не толькі падаўжае тэрмін службы абсталявання, але таксама падвышае стабільнасць вытворчасці і зніжае эксплуатацыйныя выдаткі ў доўгатэрміновай перспектыве.
Выбар прыдатнай мадэлі лініі падоўжнай рэзкі рулоннай сталі для вашых вытворчых патрэб
Пасля ўдакладнення патрабаванняў і канфігурацыі працэс выбару мае аснову. На гэтым этапе вытворцы не павінны слепа ганяцца за самымі вялікімі спецыфікацыямі, а павінны дакладна ацаніць чаканыя тыпы матэрыялаў, вытворчую нагрузку, даступную прастору і прастору для будучага пашырэння, перш чым прымаць рашэнне. Аўтаматызацыя заключаецца не ў тым, каб патраціць больш грошай; гаворка ідзе аб пошуку падыходнага варыянту. Паўаўтаматычныя падоўжна-рэзальныя станкі з'яўляюцца прыкладам гэтага: умераныя інвестыцыі, эфектыўная праца. Падганянне - гэта сапраўдны краевугольны камень доўгатэрміновай каштоўнасці.
ZJ400–ZJ1000 Мадэлі для апрацоўкі сталі лёгкай і сярэдняй таўшчыні
Для вытворцаў, якія перапрацоўваюць лёгкія і сярэднія матэрыялы, кампактныя мадэлі звычайна забяспечваюць эфектыўны баланс паміж прадукцыйнасцю і інвестыцыямі.
Мадэлі ZJ400, ZJ600, ZJ800 і ZJ1000 падыходзяць для апрацоўкі матэрыялаў ад 0.3 мм да 8 мм з вагай рулонаў да 10 т. У залежнасці ад абранай мадэлі шырыня пласцін вар'іруецца ад 400 мм да 900 мм, а хуткасць рэзання дасягае 100 м/мін.
Для апрацоўкі звычайна выбіраюцца наступныя мадэлі:
· Рулоны з вугляродзістай сталі
· Рулоны з нержавеючай сталі
· Ацынкаваная сталь
· Алюмініевыя лісты
· Папярэдне афарбаваная сталь
Іх адносна кампактная плошча таксама робіць іх прыдатнымі для заводаў, дзе прастора для ўстаноўкі абмежавана, без шкоды для вытворчых магутнасцяў.
ZJ1250-ZJ2200 Мадэлі для апрацоўкі рулоннай сталі для цяжкіх умоў эксплуатацыі
Сутыкнуўшыся з шырэйшымі рулонамі, таўсцейшымі лістамі або больш інтэнсіўнымі вытворчымі графікамі, вытворцам часта патрабуецца абсталяванне з цвярдзейшым корпусам і большай апорнай здольнасцю.

Wanxin большлінія падоўжнага рэзання мадэлі, уключаючы ZJ1250, ZJ1600, ZJ1800, ZJ2000 і ZJ2200 – ахопліваюць вылічальную магутнасць:
- Таўшчыня: 0.3-20 мм (даступны ў канфігурацыях лёгкай, сярэдняй і вялікай таўшчыні);
- Шырыня пласціны: 900-2200 мм; Вага шпулькі: 35 т (стандартны) / 40 т (звышмагутны)
Канфігурацыя для цяжкіх умоў эксплуатацыі прызначаная для прыкладанняў з высокай калянасцю і стабільнасцю. Узмоцненыя рамы, удасканаленыя прывады і дакладны кантроль нацяжэння разам забяспечваюць высокую якасць паласавога матэрыялу пры працяглай бесперапыннай эксплуатацыі. Для сэрвісных цэнтраў, якія апрацоўваюць некалькі спецыфікацый, вытворчыя магутнасці гатовыя задаволіць запатрабаванні, падвышаючы гнуткасць вытворчасці і адначасова эканомячы выдаткі на замену для будучых абнаўленняў.
Ключавыя перавагі ліній падоўжнага рэзання сталі Wanxin
Хоць да кожнага вытворчага аб'екта прад'яўляюцца ўнікальныя патрабаванні, некаторыя канструктыўныя асаблівасці напрамую ўплываюць на агульную прадукцыйнасць апрацоўкі.
У наступнай табліцы суміраваны асноўныя тэхнічныя перавагі.
| Асаблівасць | Практычная карысць |
| Высокадакладныя ратацыйныя нажніцы | Палепшыце стабільнасць рэзання і паменшыце адхіленне шырыні шчыліны. |
| Дакладная накіравальная сістэма | Падтрымлівае стабільнае выраўноўванне паласы падчас вытворчасці. |
| Гідраўлічны сепаратар | Забяспечвае больш тугую аддачу і больш плоскія краю паласы. |
| Трывалая рама машыны | Падвышае стабільнасць падчас бесперапыннай працы. |
| Шырокі дыяпазон апрацоўкі | Падтрымлівае розныя маркі сталі і характарыстыкі рулонаў. |
| Хуткасць рэзання да 100 м/мін. | Падвышае прадукцыйнасць пры захаванні якасці |
Асартымент прадукцыі Wanxin ахоплівае шырокую тэхналагічную магутнасць, што дазваляе вытворцам выбіраць абсталяванне ў адпаведнасці з іх фактычнымі вытворчымі запатрабаваннямі.
| Мадэль | Таўшчыня (мм) | Маса рулона (т) | Шырыня пласціны (мм) | Хуткасць рэзання (м/мін) |
| ZJ400 | 0.3-4.0 | 5 | 400 | 30-100 |
| ZJ600 | 0.5-4.0 | 7 | 400-600 | 20-100 |
| ZJ800 | 0.5-8.0 | 10 | 500-800 | 20-80 |
| ZJ1000 | 0.5-8.0 | 10 | 600-900 | 15-70 |
| ZJ1250 | 0.5-10 | 15 | 900-1200 | 50-100 |
| ZJ1600 | 4-12.7 | 25 | 900-1600 | 20-60 |
| ZJ1800 | 5-14 | 30 | 1000-1800 | 15-60 |
| ZJ2000 | 6-16 | 30 | 1200-2000 | 15-60 |
| ZJ2200 | 6-20 | 40 | 1200-2200 | 12.5-25 |
Замест таго, каб спадзявацца на адну канфігурацыю, Wanxin прапануе некалькі мадэляў, якія можна абраць у адпаведнасці з рознымі вытворчымі магутнасцямі, спецыфікацыямі матэрыялаў і планіроўкай завода, што дазваляе пакупнікам канфігураваць абсталяванне ў адпаведнасці з практычнымі эксплуатацыйнымі патрабаваннямі.
Ацэнка затрат на настройку, устаноўку і доўгатэрміновыя эксплуатацыйныя выдаткі
Купля абсталявання мяркуе значна больш, чым проста параўнанне першапачатковых прапаноў. Агульны кошт валодання залежыць ад эфектыўнасці вытворчасці, патрабаванняў да тэхнічнага абслугоўвання, затрат на рабочую сілу, энергаспажывання і надзейнасці абсталявання на працягу многіх гадоў эксплуатацыі.
Ручныя, паўаўтаматычныя і цалкам аўтаматычныя варыянты ліній падоўжнага рэзання
Розныя ўзроўні аўтаматызацыі падыходзяць для розных вытворчых асяроддзяў.
| Канфігурацыя | Падыходныя прыкладання | Перавагі |
| Кіраўніцтва | Невялікія партыі вытворчасці | Меншыя першапачатковыя інвестыцыі |
| Паўаўтаматычны | Сярэдні аб'ём вытворчасці | Баланс паміж эфектыўнасцю і коштам |
| Цалкам аўтаматычны | Буйнааб'ёмныя сэрвісныя цэнтры | Зніжэнне працавыдаткаў і паскарэнне пераналадкі |
Выбар узроўня аўтаматызацыі павінен засноўвацца на гадавым аб'ёме вытворчасці ў якасці асноўнага крытэра, а не на сляпым імкненні да перадавых тэхнічных паказчыкаў. Даказана, што ў сцэнарах прымянення паўаўтаматаўмашыны для падоўжнага рэзання сталі, Часта можа быць дасягнуты аптымальны баланс паміж інвестыцыйнымі выдаткамі і аперацыйнай эфектыўнасцю, што робіць яго рацыянальным выбарам, якія ўлічваюць як практычнасць, так і эканамічнасць.
Завадскія прыёмачныя выпрабаванні (FAT) і патрабаванні да ўстаноўкі
Перад адпраўкай пакупнікі павінны праверыць прадукцыйнасць абсталявання з дапамогай завадскіх прыёмачных выпрабаванняў (FAT).
Тыповыя аб'екты праверкі ўключаюць у сябе:
· Стабільнасць працы машыны
· Дакладнасць шырыні рэзкі
· Якасць аддачы
· Прадукцыйнасць гідраўлічнай сістэмы
· Функцыі электрычнага кіравання
· Прылады абароны бяспекі
Комплексная праграма FAT дапамагае выявіць патэнцыйныя праблемы перад усталёўкай і скарачае час уводу ў эксплуатацыю пасля пастаўкі.
Планаванне ўстаноўкі не менш важна. Да прыбыцця абсталявання пакупнік павінен папярэдне ацаніць даступны пляц на заводзе, апорную здольнасць падмурка, кропкі падлучэння да грамадскіх аб'ектаў, такім як вада, электрычнасць і газ, а таксама маршруты ўваходу і вынахаду матэрыялаў. Чым дэталёвей папярэдняе планаванне, тым карацей перыяд усталёўкі і тым лягчэй будзе запуск вытворчасці.
Тэхнічнае абслугоўванне, тэрмін службы прылады і агульны кошт валодання
Доўгатэрміновыя эксплуатацыйныя выдаткі часта перавышаюць першапачатковую цану пакупкі. Па дадзеных Сусветнай асацыяцыі вытворцаў сталі, павышэнне прадукцыйнасці і эфектыўнасці вытворчасці становіцца ўсё важнейшым, паколькі попыт на сталь працягвае развівацца (Крыніца: Сусветная асацыяцыя вытворцаў сталі).
Планавае тэхнічнае абслугоўванне павінна ўключаць у сябе:
· Праверка нажоў
· Змазка падшыпнікаў
· Абслугоўванне гідраўлічнай сістэмы
· Электрычныя праверкі
· Праверка выраўноўвання
Прафілактычнае абслугоўванне дае шматгранныя перавагі. Падаўжаецца тэрмін службы абсталявання, захоўваецца стабільнасць вытворчасці, а раптоўныя прастоі становяцца рэдкімі. Разуменне гэтых трох аспектаў забяспечвае стабільнасць лініі вытворчасці.
Часта задаюць пытанні
Што выклікае з'яўленне празмерных задзірын у працэсе падоўжнага рэзання рулоннай сталі?
А: Празмерныя задзірыны звычайна ўзнікаюць з-за няправільнага гарызантальнага або вертыкальнага зазору паміж нажамі, зношаных рэжучых нажоў, пашкоджанні падшыпнікаў або няправільнай наладкі машыны. Рэгулярны агляд прылады і правільнае рэгуляванне зазору дапамагаюць падтрымліваць чысціню беражкоў разрэзу.
Як зрабіць выбар паміж здрабняльнікам металалому і здрабняльнікам металалому?
А: Пакеціровачныя машыны для крышана выдатна падыходзяць для кампактнай намоткі тонкіх матэрыялаў на сярэдніх хуткасцях, а здрабняльнікі крышана прызначаны для бесперапыннага рэзання тоўстых матэрыялаў на высокіх хуткасцях. Выбар залежыць ад матэрыялу і неабходнай хуткасці.
У чым розніца паміж петлевой падоўжнай рэзкай і падоўжнай падоўжнай рэзкай?
А: Разрэзка завес кампенсуе розніцу нацяжэнняў за кошт незалежных паз, паляпшаючы якасць намотвання; Працяглае падоўжнае рэзанне эканоміць месца, але патрабуе больш дакладнага кантролю нацяжэння пры рознай таўшчыні апрацоўкі.
Як мы можам прадухіліць з'яўленне драпін на рулонах з нержавеючай сталі ці алюмінія?
А: Каб звесці да мінімуму пашкоджанне адчувальных да паверхні матэрыялаў, засяродзьцеся на чатырох аспектах: выкарыстанне валкоў з поліўрэтанавым пакрыццём, падтрыманне чысціні кантактнай паверхні, настройка адпаведнай сістэмы нацяжэння і рэгулярнае выдаленне металічнага смецця з вытворчай лініі.
Заключэнне
Выбар правільнагападоўжна-рэзальная машына патрабуе комплекснага разгляду па чатырох вымярэннях: патрабаванні да матэрыялаў, выходная магутнасць, варыянты канфігурацыі і доўгатэрміновыя выдаткі.
Правільна падабраная лінія падоўжнага рэзання дапамагае павысіць дакладнасць рэзкі, скараціць адходы матэрыялу і падтрымліваць стабільныя вытворчыя паказчыкі. Выбіраючы абсталяванне на аснове рэальных запатрабаванняў апрацоўкі, вытворцы могуць дамагчыся большай эфектыўнасці і надзейнасці.
Wanxin прапануе індывідуальныя рашэнні для ліній падоўжнай рэзкі для рулонаў рознай таўшчыні, шырыні і вытворчых патрабаванняў. Дзякуючы прафесійнай інжынернай падтрымцы пакупнікі могуць абраць правільную канфігурацыю для сваёй бягучай дзейнасці і будучага развіцця.