Увядзенне
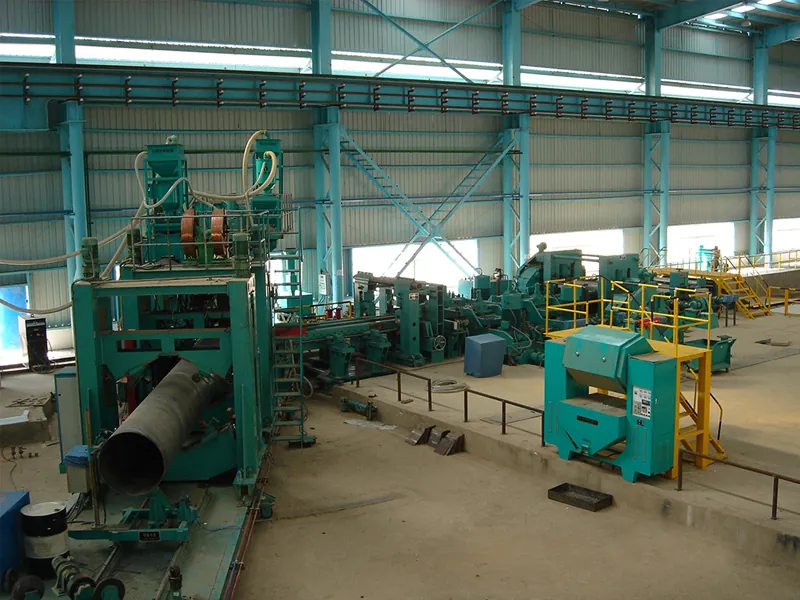
Усе высокатрывалыя сталёвыя трубы вялікага дыяметра для буйных інфраструктурных праектаў пачынаюцца аднолькава: у выглядзе плоскай сталёвай шпулькі, якая падаецца ўтрубазварачная лінія SSAW. Гэтае абсталяванне, таксама вядомае як машына для вытворчасці спіральнашоўных труб ці лінія па вытворчасці спіральных труб, ператварае рулон у бесперапынную спіральна-зварную трубу пад флюсам з сталай структурнай цэласнасцю.
Гэтыя трубы шырока выкарыстоўваюцца ў транспарціроўцы нафты і газу, муніцыпальных сістэмах водазабеспячэння і будаўніцтве падмуркаў. У гэтым артыкуле разглядаецца, як працуе вытворчая лінія, тэхнічныя асаблівасці, якія яе выдзяляюць, і галіны прымянення, у якіх яна прыносіць найбольшую карысць.
Што такое лінія па вытворчасці спіральнашоўны труб (SSAW)?
Лінія па вытворчасці спіральнашоўных труб уяўляе сабою бесперапынную вытворчую сістэму, прызначаную для надання сталёвай паласе цыліндрычнай формы і сталага злучэння шва з дапамогай дугавой зваркі пад флюсам. Па сваёй сутнасці, машына для фармавання спіральных труб падае выраўнаваную паласу з падрыхтаванымі беражкамі пад сапраўды зададзеным кутом, праводзячы яе праз шэраг фармовачных валкоў, якія паступова згінаюць матэрыял у спіральную трубку. Адразу пасля гэтага ўнутраныя і вонкавыя прылады для зваркі пад флюсам наносяць метал зварнога шва пад ахоўны пласт флюсу, ствараючы спіральнае шво з поўным праваром. Вынікам з'яўляецца трубазварачная лінія па вытворчасці спіральнашоўных труб здольны вырабляць трубы з сталай дакладнасцю памераў і цэласнасцю зварных швоў на адной бесперапыннай вытворчай лініі.

Ключавыя асаблівасці і перавагі
Поўнае пакрыццё дыяметра ад Φ219 мм да Φ3000 мм
Мадэльны шэраг трубазварачных ліній для вытворчасці спіральных труб ахоплівае шырокі дыяпазон дыяметраў, ад 219 мм да 3,000 мм, які ахоплівае некалькімі канфігурацыямі мадэляў, а не адной фіксаванай усталёўкай. Гэты асартымент дазваляе вытворцам задавальняць патрэбнасці муніцыпальных трубаправодаў сярэдняга памеру і звышвялікіх сетак транспарціроўкі нафты і газу ў рамках аднаго сямейства прадуктаў.
Стабільная спіральная фармоўка стальной паласы з выкарыстаннем трохвалкавай тэхналогіі
Стабільнасць фармоўкі дасягаецца за кошт трехвалкового прынцыпу гнуткі, убудаванага ў машына для фармавання спіральных труб. Па меры таго як паласа праходзіць праз некалькі набораў валкоў, яна паступова згінаецца па бесперапыннай спіральнай траекторыі. Аператары могуць сапраўды наладзіць кут фармоўкі, каб перамыкацца паміж дыяметрамі труб, не змяняючы ўсю наладу прылады, забяспечваючы строгі кантроль адхіленні ад кругласці нават пры апрацоўцы высокатрывалых марак API.
Надзейная ўнутраная і знешняя дугавая зварка пад флюс і шматэтапныя выпрабаванні зварных швоў
Падвойныя гарэлкі для зваркі пад флюс, размешчаныя ўнутры і звонку трубаправода паслядоўна, часта ў двухдрацяной канфігурацыі для больш высокай хуткасці наплаўкі і больш гладкіх профіляў зварнога шва. Гэта неадкладна пацвярджаецца аўтаматычным анлайн-ультрагукавым кантролем, які скануе 100% даўжыні зварнога шва, падмацаваным аўтаномным рэнтгенаўскім кантролем і цалкам аўтаматычным гідрастатычным тэстарам. Кожная трубка выходзіць з трубазварачная лінія SSAW прайшоўшы шматслаёвы кантроль якасці, які забяспечвае як аб'ёмную цэласнасць, так і герметычнасць.
Высокая аўтаматызацыя для зніжэння выдаткаў на працоўную сілу і павышэння эфектыўнасці
Цалкам інтэграваная сістэма PLC – звычайна на базе Omron – у спалучэнні з прывадным блокам Eurotherm DC кіруе ўсёй лініяй, ад размоткі і фрэзеравання беражкоў да рэзкі і канчатковага кантролю. Аўтаматызаваныя працэсы, у тым ліку бесперапынная ўльтрагукавая дэфектаскапія, зводзяць да мінімуму ручное ўмяшанне і забяспечваюць стабільны тэмп вытворчасці, што наўпрост прыводзіць да зніжэння выдаткаў на працоўную сілу на тону.
Цалкам індывідуальная канфігурацыя лініі ў залежнасці ад спецыфікацыі і ўмоў пляцоўкі
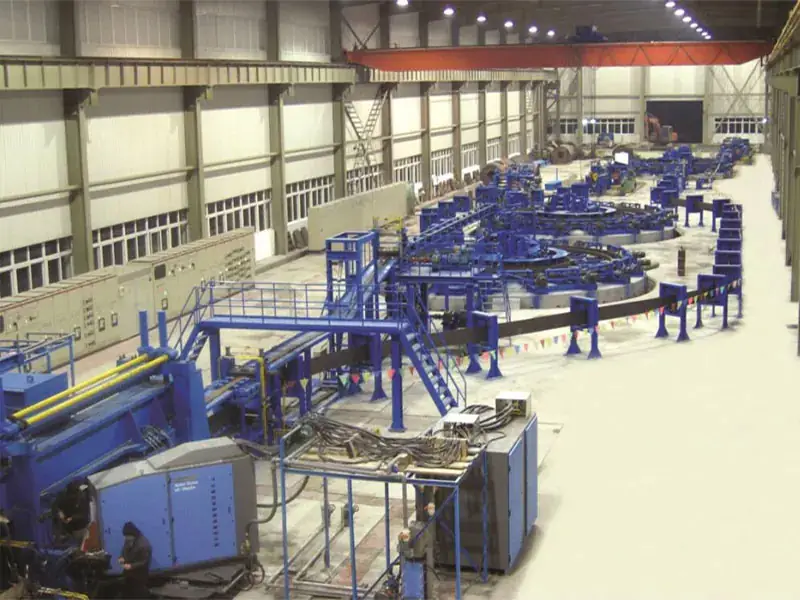
Не кожны лінія па вытворчасці спіральных труб павінны быць ідэнтычнымі. Абсталяванне спраектавана з улікам мэтавага асартыменту прадукцыі кліента, гадавога аб'ёму вытворчасці і плошчы завода. Кампаноўка, магутнасць прывада (180-530 квт усталяваная магутнасць, маштабаванне ў залежнасці ад памеру мадэлі) і дапаможныя станцыі - усё гэта адаптавана да запатрабаванняў кліента - ад кампактных майстэрняў для ліній меншага дыяметра да мадэляў вялікага дыяметра, якія займаюць да 30 м × 180 м.
Ёмістасць і тэхнічныя характарыстыкі
Перш чым канчаткова вызначыцца з канфігурацыяй трубазварачнай лініі для выраба спіральных труб, пакупнікі звычайна правяраюць дыяпазон дыяметраў, таўшчыню сценак, сумяшчальнасць змеявікоў і ўсталяваную магутнасць у адпаведнасці з аб'ёмам свайго праекту. У табліцы ніжэй прыведзены тэхнічныя характарыстыкі дадзенай трубазварачнай лініі з вугляродзістай сталі.
| Параметр | Спецыфікацыя |
| Вонкавы дыяметр | φ219 - φ3,000 мм |
| Таўшчыня сцяны | 3 - 25.4 мм |
| Даўжыня трубы | 6 - 12.5 м |
| Шырыня шпулькі | 400 - 2,000 мм |
| Маса рулона (т) | 10 - 40 т |
| Сумяшчальныя маркі сталі | Q235Б, Q355Б; API 5L Класы A, B, X42, X46, X52, X56, X60, X65, X70 |
| Гадавая магутнасць | 10,000 - 100,000 т / год |
| Устаноўленая магутнасць | 180 - 530 квт |
| Фарміраванне кута | 35 ° - 80 ° |
| Максімальны крок | 2,000 мм |
| Хуткасць фармоўкі/зваркі | 0.5 - 2.0 м/мін |
| Сістэма кіравання | Прывад Omron PLC + Eurotherm DC |
| Стандартныя інспекцыйныя блокі | Аўтаматычны ультрагукавы кантроль у рэжыме онлайн, рэнтгенаўскі кантроль, цалкам аўтаматычны гідрастатычны тэстар |
SSAW Вытворчы працэс: Ад рулона да гатовай трубы
Падрыхтоўка сыравіны - загрузка рулонаў, размотка, выраўноўванне, рэзанне і стыкавая зварка
Шпулькавая машына пазіцыянуе рулон паласы на размотвальнік, пасля чаго паласа праходзіць праз шматвалковы правільны станок для зняцця ўнутраных высілкаў. Апарат для зваркі нажніцамі і стыкавай зваркай злучае канец аднаго рулона з галоўкай іншага, забяспечваючы бесперапынны струмень па ўсім аб'ёме. трубазварачная лінія па вытворчасці спіральнашоўных труб.
Апрацоўка беражкоў і падрыхтоўка да фармавання - ратацыйная рэзка, фрэзераванне беражкоў, якая падае машына, папярэдняя гнуткая і накіроўвалая пласціна
Краі паласы абразаюцца альбо шляхам ратацыйнага рэзання, альбо шляхам фрэзеравання беражкоў для дасягнення дакладнай шырыні і чыстай падрыхтоўкі да зваркі. Прыціскныя валкі і якая падае машына прасоваюць паласу наперад з кантраляванай хуткасцю, а прылада папярэдняга выгібу і накіравальныя пласціны ствараюць ідэальныя ўмовы ўваходу, перш чым паласа дасягне фармовачнай клеці.
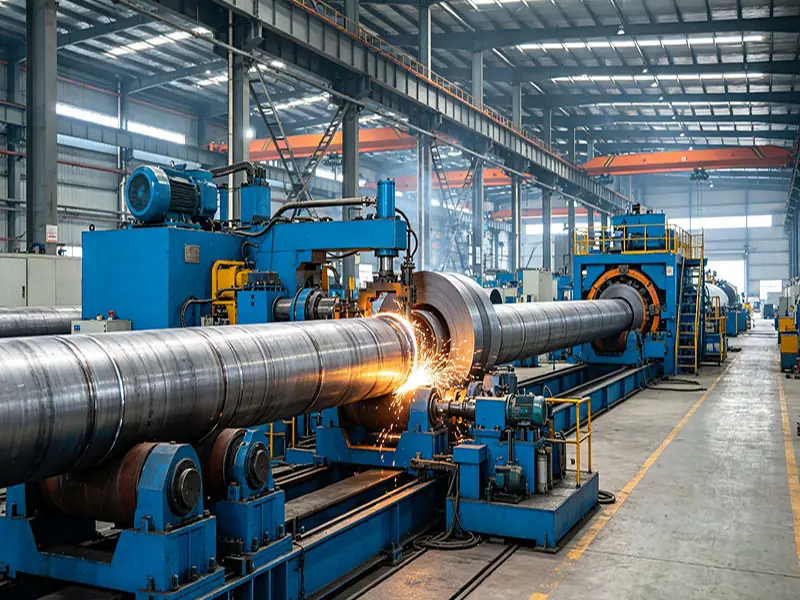
Спіральнае фармаванне і зварка - фармоўка, унутраная зварка, вонкавая зварка, рэзка
Унутры машына для фармавання спіральных труб, паласа згінаецца вакол камплекта трехвалковых фармавальнікаў і падаецца пад абраным кутом фармавання. Унутраная зварачная галоўка наносіць каранёвы праход, за якой адразу ж варта знешняя зварачная галоўка. Затым труба абразаецца па даўжыні перад перасоўваннем у зону кантролю.
Ультрагукавы кантроль і кантроль якасці ў рэжыме онлайн - выцягванне, рэнтгенаўскі кантроль, гідрастатычны кантроль
Разрэзаная труба выцягваецца і пераносіцца ў зону кантролю. Ён падвяргаецца ўльтрагукавому сканаванню ў рэжыме рэальнага часу на наяўнасць дэфектаў зварных швоў, а затым рэнтгенаўскаму тэлевізійнаму кантролю для дадатковай аб'ёмнай праверкі. Гідрастатычнае выпрабаванне павялічвае ціск у трубе да зададзенага ўзроўня, адсочваючы любое падзенне ціску і ствараючы які адсочваецца запіс выпрабаванняў.
Чыставая апрацоўка і захоўванне — Кантавая апрацоўка і зняцце фасак, UT, Маркіроўка, Захоўванне
Нарэшце, аўтаматычны станок для тарцоўкі і здыманні фаскі сапраўды апрацоўвае абодва канца трубы, ствараючы неабходную геаметрыю фаскі для зваркі ў палявых умовах. Пасля канчатковай ультрагукавой пераправеркі і нанясенні ідэнтыфікацыйных знакаў гатовая труба транспартуецца на склад.
Асноўнае абсталяванне і кампаненты
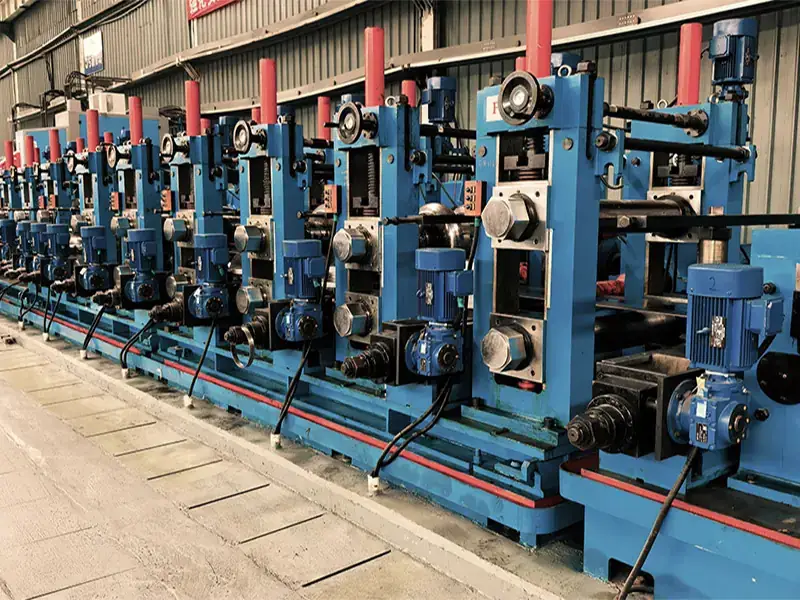
Спіральная фармовачная машына
Грунтуючыся на прынцыпе трехвалковой гнуткія, ён бесперапынна фармуе паласу ў спіральную трубку, пры гэтым кут фармавання напроста вызначае дыяметр гатовай трубы.
Унутраныя і вонкавыя апараты для дугавой зваркі пад флюс
Сістэмы падачы дрота падаюць присадочный метал у зону дугі пад крупчасты пласт флюсу. Двухдрацяная канфігурацыя з падвойнай дугой павялічвае хуткасць наплаўкі і забяспечвае гладкі і аднастайны профіль валіка.
Анлайн-аўтаматычная сістэма ультрагукавога кантролю
П'езаэлектрычныя пераўтваральнікі генеруюць ультрагукавыя хвалі 0.5-15 Мгц, якія распаўсюджваюцца ўздоўж спіральнага зварнога шва. Любая расколіна, няпоўнае праплаўленне ці сітаватасць адлюстроўваюць сігнал, які сістэма выкарыстоўвае для дакладнага вызначэння і маркіроўкі дэфекту ў рэальным часе, ахопліваючы 100% зварнога шва.
Цалкам аўтаматычны гідрастатычны тэстар
Герметызуе абодва канца трубы, напаўняе трубу вадой пад высокім ціскам і ўтрымлівае ціск на працягу зададзенага часу, бесперапынна запісваючы крывыя ціскі, правяраючы агульную герметычнасць і трываласць трубы.
Аўтаматычная машына для кантавой апрацоўкі і зняцця фасак
Якая верціцца рэжучая галоўка, абсталяваная прыладамі для тарцоўкі і здыманні фасак, адначасова апрацоўвае абодва канца трубы, забяспечваючы плоскія тарцы і дакладныя фаскі зварных швоў, якія адпавядаюць патрабаванням зборкі на месцы.
Халодны пашыральнік канца трубы
Гідраўлічная пашыральная галоўка ўваходзіць у канец трубы і пашыраецца ў радыяльным кірунку, ужываючы кантраляваную халодную пластычную дэфармацыю для зняцця рэшткавых зварачных высілкаў і забеспячэнні допуску на дыяметр канца ў межах 2 мм, што значна павялічвае геаметрычную дакладнасць.
Прамысловае прымяненне
Водная гаспадарка і транспартная інфраструктура
Сектар воднай гаспадаркі і транспартнай інфраструктуры складаецца з такія вобласці ўжывання, як палевыя падмуркі мастоў, гідраўлічныя напорныя трубы і трубаправоды для днопоглубительных прац. У гэтых праектах праектавання канструкцый спіральнашовныя трубы служаць асноўным дапаможным матэрыялам.
Трубаправоды для транспарціроўкі нафты і газу
Сектар транспарціроўкі нафты і газу ўяўляе сабой найбуйнейшы рынак прыкладанняў длямашыны для зваркі спіральнашоўных труб. У магістральных газаправодах трубы SSAW выкарыстоўваюцца прыкладна ў 70% ужыванні, што робіць іх асноўным матэрыялам для труб у гэтым сегменце.
Муніцыпальнае водазабеспячэнне і інфраструктура
Трубы SSAW займаюць значную долю 63% у муніцыпальных праектах па транспарціроўцы вады. Іх эканамічная эфектыўнасць і магчымасць вытворчасці вялікіх дыяметраў робяць іх добра прыдатнымі для гарадскіх вадаправодаў, каналізацыйных сістэм і дрэнажных водапрапускных труб.
Прамысловыя, новыя энергетычныя і структурныя прымяненні
Які расце попыт назіраецца ў транспарціроўцы хімічных вадкасцей, падмуркавых палях ветраных турбін і сталёвых апорах будынкаў. Гэты сегмент, хоць і меншы, хутка пашыраецца па меры пашырэння інфраструктуры аднаўляльных крыніц энергіі.
Інжынерныя праблемы і рашэнні ў вытворчасці труб SSAW
Фарміраванне дэфектаў: Прадухіленне скручвання краёў і зрушэнні швоў
ААператар трубазварачнай лініі па вытворчасці спіральных труб назіраў дэфект «прыпадняты беражок» уздоўж які ўтварыўся шва, што абцяжарвала наступную приварку колцавага шва і павялічвала рызыку пашкоджання асноўнага металу пры ўнутранай шліфоўцы зварнога шва.
Праблема была вырашана шляхам аптымізацыі вузла папярэдняй гнуткі беражкоў паласы, падвышэнні дакладнасці круцільнага зруху і налады кута фармоўкі ў адпаведнасці з працоўным акном 45 ° -65 °. Удасканаленыя вертыкальныя профілі валкоў дапамаглі стабілізаваць перасоўванне паласы праз секцыю фармоўкі.
Пасля правядзення гэтых карэкціровак дэфект быў эфектыўна ўхілены, і ніжні трубаправодны вузел вярнуўся да звычайнай, стабільнай працы.
Праблемы якасці зваркі: Ухіленне профіляў сядловага і зваротнага зварнога шва
Пастаянная "седлападобная" ўнутраная ўвагнутасць і знешняя выпукласць "рыбіна спіна" прывялі да празмернага ўзмацнення зварнога шва, што прывяло да канцэнтрацыі высілкаў, павелічэнню страт энергіі накачкі і праблемам з нанясеннем пакрыцця.
Каб вырашыць гэтую праблему, інжынеры адрэгулявалі куты пазіцыянавання і нахілу дроту як унутранага, так і вонкавага зварачных галовак, сапраўды наладзілі акно параметраў току, напругі і хуткасці перасоўвання, а таксама ўкаранілі падрыхтоўку беражкоў з Х-вобразнымі канаўкамі для сценак большай таўшчыні.
Дзякуючы гэтым мерам узмацненне зварнога шва было ніжэй за 2.5 мм і дасягнуты плыўны пераход паміж металам зварнога шва і асноўным матэрыялам.
Праверка надзейнасці: Дасягненне 100% пакрыцці зварнога шва
Паколькі спіральнае зварное шво значна даўжэй, чым у эквівалентнай прямошовной трубы, выкарыстанне выбарачнага ручнога кантролю прыводзіць да высокай рызыкі пропуску дэфектаў, такіх як расколіны, сітаватасць, уключэнні дзындры ці несоосность зварнога шва.
Каб змякчыць гэтую праблему, на прадпрыемстве рэалізаваны двухэтапны працэс папярэдняй чыставой зваркі, які фізічна адлучае фармоўку ад зваркі, выключаючы перашкоды ў працэсе. Таксама была разгорнута анлайн-сістэма аўтаматычнага ўльтрагукавога кантролю для забеспячэння пакрыцця зварных швоў 100% з аўтаматычнай маркіроўкай падазроных участкаў для наступнай ручной UT і рэнтгенаўскай праверкі.
Гэта прывяло да стварэння поўнасцю адсочванага контуру кантролю якасці з нулявой некантралюемай даўжынёй зварнога шва.
Сертыфікаты і стандарты якасці
Стандарты трубавай прадукцыі
трубазварачная лінія SSAW можа вырабляць трубы, цалкам адпаведныя стандартам API 5L, GB9711-2011 і SY/T5037-2000, ахопліваючы ўвесь ланцужок ад спецыфікацый лінейных труб да агульных патрабаванняў да канструкцыйных труб.
Сертыфікаты дадатковага абсталявання
Па запыце поўны трубазварачная лінія па вытворчасці спіральнашоўных труб можа быць выраблены і сертыфікаваны ў адпаведнасці з дырэктывамі CE і сістэмамі кіравання якасцю ISO 9001, што забяспечвае бесперашкоднае прызнанне на рынках са строгай нарматыўнай базай.
Адпаведнасць электрычных кампанентаў
Кожны асноўны электрычны кампанент – ад модуляў PLC да пускальнікаў рухавікоў – праходзіць абавязковую сертыфікацыю 3C, якая забяспечвае адпаведнасць патрабаванням бяспекі і электрамагнітнай сумяшчальнасці.
Часта задаюць пытанні
Пытанне 1:Якія характарыстыкі труб можа вырабляць лінія SSAW?
А: Наш трубазварачная лінія SSAW ахоплівае дыяметры ад φ219 мм да φ3,000 мм, таўшчыню сценак ад 3 мм да 25/04 мм і стандартную даўжыню ад 6 м да 12/05 м. Рашэнні па індывідуальнай даўжыні даступныя ў залежнасці ад спецыфікацый праекта.
Пытанне 2:Якія маркі сталі падтрымліваюцца?
А: Лінія лёгка апрацоўвае вугляродзістыя сталі Q235B і Q355B, а таксама ўсю серыю марак API 5L ад A, B да X42, X46, X52, X56, X60, X65 і X70, якія адказваюць патрабаванням як да канструкцый, так і да трубаправодаў высокага ціску.
Пытанне 3:Якое дапаможнае абсталяванне ўваходзіць у састаў лініі?
А: Поўны лінія па вытворчасці спіральных труб уключае ў сябе размотвальнікі, правільныя прылады, прылады падрыхтоўкі беражкоў (ратацыйныя нажніцы або кромкофрезерные станкі), машыну для падачы шчыпковых валкоў, машыну для фармавання спіралі, унутраныя і вонкавыя апараты для зваркі пад флюсам, сістэмы падачы і ўзнаўленні флюсу, анлайн/афлайн ультразвуковые тэстары кантавой апрацоўкі і зняцця фаскі, пашыральнік канцоў труб і канвеерныя валкавыя сталы з антыкаразійным абсталяваннем па меры неабходнасці.
Пытанне 4:Якая пасляпродажная падтрымка прадастаўляецца?
А: Мы адпраўляем вопытных тэхнічных спецыялістаў на аб'ект заказчыка для шэф-мантажу, пусканаладачных работ і пробнай вытворчасці. Комплекснае навучанне ахоплівае эксплуатацыю машыны, штодзённае тэхнічнае абслугоўванне і пратаколы бяспекі. На кожную лінію распаўсюджваецца 12-месячная гарантыя на ўсю машыну, а таксама пастаянная тэхнічная падтрымка, паслугі па абнаўленні і пажыццёвае абслугоўванне, што забяспечвае спіральна-трубазварачная лінія застаецца прадуктыўным на працягу ўсяго свайго жыццёвага цыклу.
Заключэнне
Ад нафтавых і газавых артэрый да вадаправодаў пад гарадскімі вуліцамі. Кітайская трубазварачная лінія па вытворчасці спіральнашоўных труб ператварылася ў высокааўтаматызаванае, высокадакладнае рашэнне, якое ідзе ў нагу з якія растуць сусветнымі патрэбамі ў інфраструктуры. Яго здольнасць ахопліваць дыяметры ад 219 мм да 3,000 мм, забяспечваць стабільную фармоўку і надзейную зварку, а таксама інтэграваць комплексны анлайн-кантроль робіць Лінія па вытворчасці спіральнашоўных труб разумная і доўгатэрміновая інвестыцыя. Для любога прадпрыемства, мэтай якога з'яўляецца буйнамаштабная вытворчасць спіральнашоўных труб вялікага дыяметра, вырашальным першым крокам з'яўляецца выбар канфігуруемай, якая адпавядае стандартам і цалкам падтрымоўванай лініі.